

 English
 中文简体
 русский
 عربى
آلة تشكيل العارضة العلوية لمنزل الحاويات المسطحة
تم تصميم آلة تشكيل العارضة العلوية لمنزل الحاوية المسطحة خصيصًا لإنتاج هيكل سقف الحاوية المسطحة. من خلال التدحرج عالي الدقة والتحكم الذكي، فإنه يحق...
انظر التفاصيلمحتوى
قم بتغذية ملف من 1.5 مم درجة 304 في خط كان يعمل للتو من الفولاذ المجلفن 2.0 مم بسلاسة، ومن المؤكد تقريبًا أن المظهر الجانبي الأول سيكون خارج نطاق التسامح. لا شيء مكسور. لقد تغير الربيع. يحافظ الفولاذ المقاوم للصدأ على تصلب العمل مع كل تمريرة، لذا فإن الزهرة الملفوفة المضبوطة للفولاذ الكربوني تحتاج عادةً إلى المزيد من المحطات، ومزيد من الانحناء الزائد وطريقة تشحيم مختلفة تمامًا قبل أن تحمل زاوية مقاومة للصدأ. ما يلي هو ما يهم فعليًا عند إعداد أو شراء خط تشكيل لفائف الفولاذ المقاوم للصدأ.
يتطلب الفولاذ المقاوم للصدأ المدلفن على البارد قوة تشكيل أعلى، وممرات أكثر وتعويض انحناء أكبر من تشكيل نفس سمك الفولاذ الكربوني، لأن الفولاذ المقاوم للصدأ الأوستنيتي يحافظ على تصلب العمل من خلال كل محطة بدلاً من الاستقرار في هضبة إجهاد التدفق المستقرة.
هناك ثلاث خصائص مادية تقود تقريبًا كل الفرق العملي بين تشغيل 304 وتشغيل الفولاذ المجلفن بنفس المقياس:
يتمتع الفولاذ المقاوم للصدأ أيضًا بمعامل احتكاك أعلى مع فولاذ الأدوات وما يقرب من ثلث التوصيل الحراري للفولاذ الكربوني، لذلك تتركز الحرارة في منطقة ملامسة اللفة بدلاً من أن تتبدد في الشريط.
تحدد درجة الفولاذ المقاوم للصدأ التي تحددها قبل تصميم الأدوات عدد محطات التشكيل ونصف قطر اللفة، لأن درجات الأوستنيتي مثل 304 و316 تحتاج إلى أكبر عدد من التمريرات، بينما تحتاج درجات الحديد والمارتنسيت إلى تمريرات أقل ولكنها تحمل خطر تشقق أعلى بكثير.
تتصلب الدرجات الأوستنيتية بسرعة ولكنها تظل قابلة للسحب، ولهذا السبب فهي تتحمل الزهرة الطويلة الملتفة. تتميز درجات الحديد مثل 430 باستطالة أقل ونقطة خضوع تتصرف بشكل مختلف في التوتر والضغط، لذا فهي تميل إلى الفشل عند خط الانحناء بدلاً من العودة تدريجيًا.
| الصف | نموذجي Rp0.2 (MPa) | تصلب العمل | ملاحظة عملية |
| 304 / 304 لتر | 205 إلى 310 | عالية، ن حوالي 0.45 | الصف الأوستنيتي المرجعي. أطول زهرة ملفوفة، وأقوى زهرة زنبركية، وتتحمل بشدة الانحناء المتكرر |
| 316 / 316 ل | 205 إلى 310 | عالية، مثل 304 | أشكال تشبه إلى حد كبير 304. تستخدم للكلوريد أو التعرض البحري. ارتفاع التكلفة يبرر تشديد الرقابة على الخردة |
| 201 | 350 إلى 450 | متوسطة إلى عالية | ملف وارد أكثر صلابة من 304. يحتاج إلى قوة تشكيل أكبر وتحكم دقيق في نصف القطر عند الانحناءات الضيقة |
| 430 | 310 إلى 400 | منخفض | الحديدي. عدد أقل من المحطات، ولكن خطر تشقق الحواف والانحناء يرتفع بشكل حاد تحت نصف قطر الانحناء الذي يبلغ 1 طن |
| 409 | 170 إلى 250 | منخفض | الأسهل في التشكيل. يستخدم لمحات العادم والدرع الحراري حيث يكون الطلب على التآكل معتدلاً |
من الأخطاء الشائعة تصميم زهرة ملفوفة واحدة لجميع أفراد الأسرة. عادةً ما يتم تصميم مجموعة الأدوات التي تعمل على 304 بشكل مريح لـ 430، ومجموعة الأدوات المصممة لـ 430 ستكسر 304 في المحطة الأخيرة لأنها لا تترك مساحة كافية لإعادة توزيع المادة.
إذا كنت جديدًا في هندسة الماكينة نفسها، فسيتم تناول الهيكل الأساسي للمحطات والأعمدة ومحركات الأقراص في هذا أساسيات آلة تشكيل لفة الصفحة. لا يزال يتعين إعادة حساب معلمات الأدوات من الصفر بالنسبة للفولاذ المقاوم للصدأ.
إن الحصول على تشكيل لفات الفولاذ المقاوم للصدأ بشكل صحيح يرجع إلى التحكم في خمس معلمات للأدوات، وأول اثنين يمثلان معظم حالات الفشل التي تظهر على الخطوط الجديدة: زيادة الزاوية لكل تمريرة والتباعد بين التمريرات.
غالبًا ما تعمل خطوط الفولاذ الكربوني من 8 إلى 12 درجة من الانحناء لكل محطة. يجب أن يبقى الفولاذ المقاوم للصدأ عند درجة حرارة 5 إلى 8 درجات خلال التمريرات القليلة الأولى ثم يتناقص تدريجيًا نحو النهاية، لأن هذا هو المكان الذي يتراكم فيه العمل المتصلب. إن تجاوز 10 درجات على 304 في المحطات اللاحقة ينتج عنه موجة حافة لن يزيلها أي قدر من تعديل جهاز التمليس.
يحتاج الملف غير القابل للصدأ من نفس القسم عمومًا إلى محطتين إلى أربع محطات أكثر من ما يعادله من الفولاذ الكربوني. المحطات الإضافية ليست موجودة لثني المزيد من المواد، بل هي موجودة لثنيها بلطف أكبر ولإعطاء نقطة انطلاق في مكان ما للتعافي بين التمريرات.
تعمل أقطار اللفة الأكبر على تقليل زاوية التلامس ونشر حمل التشكيل، ولكنها تزيد أيضًا من قوس التلامس ورافعة الزنبرك الخلفي. بالنسبة للفولاذ المقاوم للصدأ الذي يتراوح حجمه بين 0.8 مم و2.0 مم، فإن أقطار اللفة التي تتراوح بين 120 إلى 180 مم هي نقطة بداية معقولة. إن انحراف العمود مهم هنا أكثر من الفولاذ الكربوني لأن الحمل أعلى.
قم بالتخطيط من 4 إلى 7 درجات من الانحناء الزائد على شفة 90 درجة من الفولاذ المقاوم للصدأ مقاس 1.5 مم، أي ضعف ما ستستخدمه تقريبًا في المجلفن. يجب توزيع التعويض عبر محطتي التشكيل النهائيتين أو الثلاث بالإضافة إلى تصاريح التحجيم بدلاً من تطبيقها كلها مرة واحدة.
يعتبر الفولاذ D2 أو DC53 المقوى إلى 58 إلى 62 HRC هو الخيار المعتاد. يعمل طلاء الكروم الصلب الذي يتراوح من 5 إلى 10 ميكرون على بكرات العمل على تقليل الاحتكاك والتقاط المعادن. تعتبر اللفات المصقولة جيدة بالنسبة للمواد 2B ولكنها ستحدد بشكل واضح سطح BA أو المرآة إذا كان هناك أي انزلاق نسبي.
تعد نطاقات التسامح لملفات التعريف المخصصة أكثر إحكامًا مما يتوقعه معظم المشترين، كما أن الأرقام المحددة للمادة تستحق القراءة قبل التوقيع على الرسم. هناك مرجع مفيد حول تفاوتات التصميم المخصصة لتشكيل اللف واختيار المواد الذي يغطي العلبة المقاومة للصدأ بمزيد من التفاصيل.
تأتي معظم حالات الرفض التجميلية في تشكيل لفائف الفولاذ المقاوم للصدأ من الانزلاق النسبي بين اللفة والشريط، وليس من الانحناء نفسه، وهذا هو السبب في أن حماية السطح ومطابقة سرعة اللفة أكثر أهمية من نصف قطر الانحناء على خط غير قابل للصدأ.
عندما يتحرك سطح اللفة بشكل أسرع أو أبطأ من الشريط عند نقطة الاتصال، يتم سحب الشريط جانبيًا. على الفولاذ الكربوني الذي يظهر على شكل جرجر باهت يسهل التغاضي عنه. على الفولاذ المقاوم للصدأ، فإنه يمزق الطبقة الواقية، ويلتقط المعدن الموجود على اللفة، ثم يكرر نفس العلامة على كل طول لاحق من الملف.
تتحمل هذه الأسطح علامات الانزلاق البسيطة لأن اللمسات النهائية تشتت الضوء بالفعل. عادةً ما يكون فيلم الحماية PE من المصنع كافيًا. يمكن أن تكون سرعة الخط أعلى قليلاً وتكون متطلبات التلميع أقل شدة.
أي علامة سحب طولية تعتبر مرفوضة. حافظ على مطابقة سرعة سطح اللفة لسرعة الشريط في حدود 1 بالمائة تقريبًا، وخفض سرعة الخط بنسبة 20 إلى 30 بالمائة، واستخدم الكروم الصلب أو اللفات المصقولة مع مادة تشحيم مخصصة بدلاً من زيت التشكيل للأغراض العامة.
هناك عادتان عمليتان تساعدان هنا. أولاً، احتفظ بالطبقة الواقية من خلال قسم التشكيل وقم بإزالتها فقط بعد ضغط القطع، وليس قبل ذلك. ثانيًا، قم بالتحقق من استلام القوائم في كل وردية خلال الأسبوع الأول من الوظيفة الجديدة. ستنتقل نقطة مضيئة واحدة على اللفة إلى مئات الأمتار من الشريط قبل أن يلاحظها أحد.
تعمل خطوط تشكيل لفة الفولاذ المقاوم للصدأ عادةً بنسبة 50 إلى 70 بالمائة من سرعة الخط المستخدمة لنفس سمك الفولاذ المجلفن، وهذا قرار عملية متعمد وليس قيودًا على الماكينة.
يؤدي الجري بشكل أسرع إلى رفع درجة الحرارة عند ملامسة اللفة، وزيادة التقاط المعادن، وتسريع تآكل اللفة، ويجعل الارتداد الربيعي أقل قابلية للتنبؤ به لأن خصائص المواد أصبحت الآن تعتمد على درجة الحرارة أيضًا. أبطأ أرخص من إلغاء الملفات.
اختيار مواد التشحيم هو المكان الذي تخسر فيه العديد من الخطوط المقاومة للصدأ المال بهدوء. توفر الزيوت المكلورة أداءً ممتازًا للضغط الشديد على الفولاذ الكربوني، ولكنها يمكن أن تترك بقايا تعزز التنقر على الفولاذ المقاوم للصدأ إذا لم تتم إزالتها بالكامل. إن المادة الاصطناعية الخالية من الكلور والتي تحتوي على نسبة عالية من EP هي الطريقة الافتراضية الأكثر أمانًا، ويتم تطبيقها باستخدام ممسحة لباد أو أداة تطبيق دوارة بدلاً من نظام الفيضان الذي يغطي الآلة بأكملها.
يبلغ معدل تآكل الفولاذ المقاوم للصدأ ما يقرب من 1.5 إلى 2 أضعاف المعدل الموجود على الفولاذ الكربوني بنفس الحمولة. هذا لا يعني أنك بحاجة إلى أدوات غريبة. ويعني ذلك أنه يجب عليك تخطيط الفاصل الزمني لفحص البكرات استنادًا إلى الحمولة بدلاً من الوقت التقويمي، والاحتفاظ بمجموعة احتياطية من بكرات التحجيم، التي تتآكل بشكل أسرع.
يعد خط التشكيل القياسي على البارد هو الخيار الأكثر اقتصادا للفولاذ المقاوم للصدأ عندما تكون هندسة المظهر الجانبي ومتطلبات السطح مستقرة ومغطاة بالفعل بسلسلة آلات موجودة؛ الخط المخصص هو المسار الوحيد العملي بمجرد أن يقع القسم أو سمك المادة أو النهاية خارج تلك النطاقات.
بالنسبة للأعمال غير القابل للصدأ على وجه التحديد، تأتي عائلتان من الملفات الشخصية مرارًا وتكرارًا في الاستفسارات، وكلاهما لديه منصات قياسية ناضجة وراءهما.
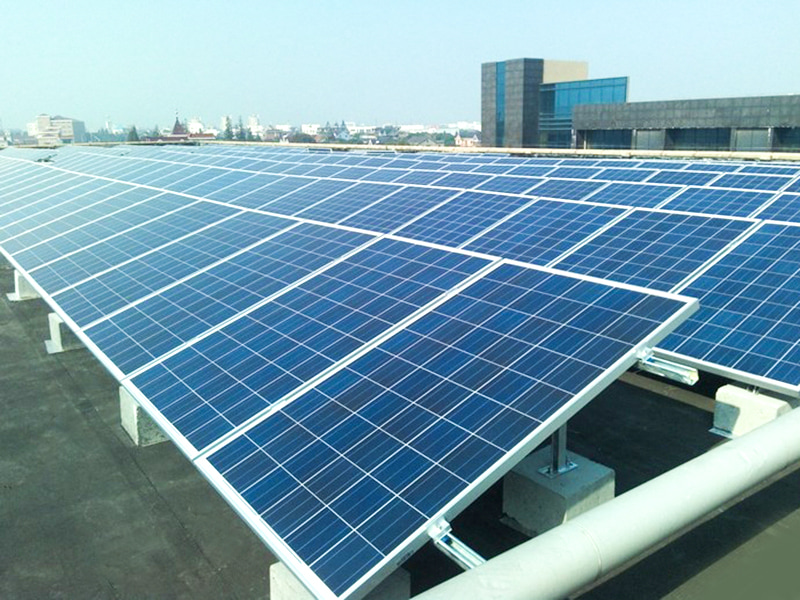 آلة تشكيل قناة الدعامة الشمسية آلة تشكيل اللف الأوتوماتيكية لمقاطع الدعم الكهروضوئية، وإنتاج قضبان C/U، ومدادات Z/Σ، وأكمام لولبية أرضية من الفولاذ المطلي أو الألومنيوم أو الفولاذ المقاوم للصدأ. عرض المنتج →
تعتبر قناة الدعامة الشمسية مثالًا جيدًا. تم تحديد الدعامة المقاومة للصدأ للمنشآت الساحلية والرطوبة العالية حيث يكون عمر الطلاء المجلفن هو العامل المحدد. القسم بسيط، والتفاوتات يمكن التحكم فيها، والآلة القياسية المزودة بمجموعة لفات خاصة مقاومة للصدأ تغطي معظم الطلب دون أي هندسة مخصصة.
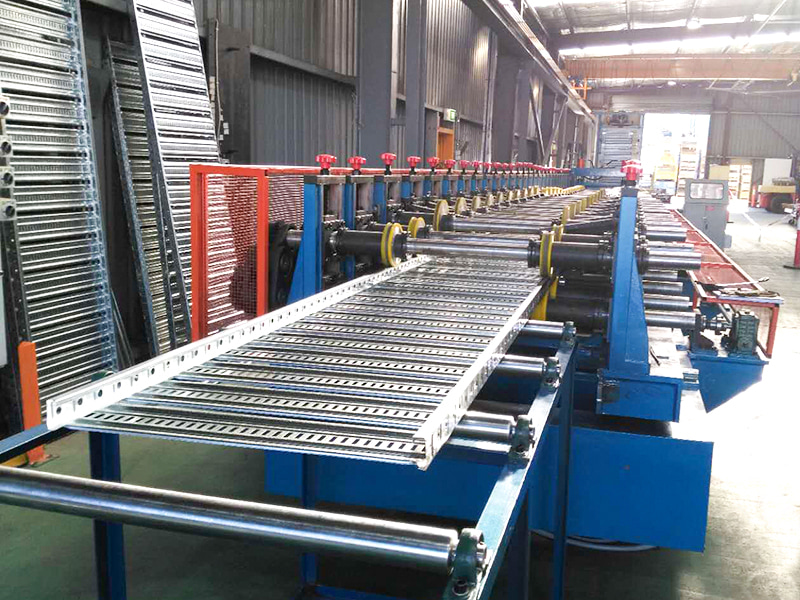 آلة تشكيل علبة الكابلات آلة تشكيل اللف الأوتوماتيكية لحوامل كابلات السلم، والصينية، والقناة، ومعالجة الفولاذ المجلفن، وسبائك الألومنيوم، أو لفائف الفولاذ المقاوم للصدأ للطاقة والاتصالات والبناء. عرض المنتج →
علبة الكابلات مماثلة. تعتبر حوامل الكابلات غير القابلة للصدأ لمصانع الأغذية والمنشآت الكيميائية والمنصات البحرية منتجًا راسخًا، كما أن تسلسل التثقيب والانحناء موحد بدرجة كافية بحيث تكون المنصة المثبتة عادة أسرع وأرخص من التصميم المخصص.
عندما يصبح الخط المخصص أمرًا لا مفر منه، يكون المقياس رفيعًا أقل من 0.8 مم، أو نصف قطر انحناء محكم جدًا، أو أقسام غير متماثلة، أو متطلبات السطح التي تستبعد أي اتصال انزلاقي على الإطلاق. في تلك الحالات، يجب تصميم زهرة اللف، ومواد اللف، وتكوين محرك الأقراص معًا.
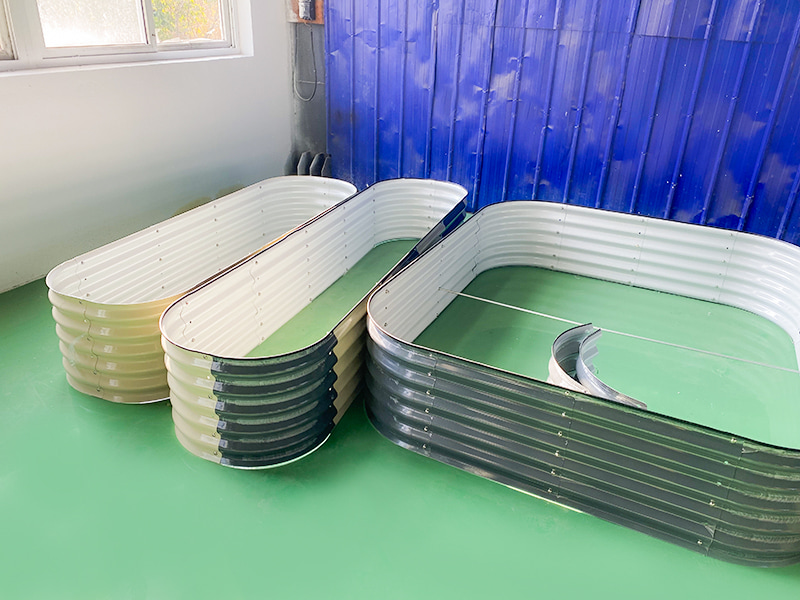 آلة تشكيل سرير الحديقة خط آلي لحواجز حماية أحواض الزهور، وحدود الحدائق، وأحواض الزراعة المتدرجة، لإنتاج مقاطع متموجة أو خشبية أو متعددة الألوان لتخضير المناظر الطبيعية. عرض المنتج →
تعد حواف الحديقة والمقاطع الزخرفية الصغيرة المماثلة حالة مخصصة نموذجية. القسم ضيق، والمواد غالبًا ما تكون من 0.5 إلى 0.8 مم من الفولاذ المقاوم للصدأ، ويجب أن يخرج السطح المرئي بدون علامات، وبالتالي فإن تصميم الأدوات مدفوع بالتحكم في الاتصال بقدر ما يكون بواسطة هندسة الانحناء.
يجب أن يركز اختبار قبول المصنع لخط تشكيل لفة الفولاذ المقاوم للصدأ على أربعة أشياء: تحمل القسم على ملف كامل، وحالة السطح، وتآكل اللفة بعد حمولة محددة، واستقرار السرعة عند المخرجات المقدرة.
نعم، ولكن ليس بدون تغييرات. يجب مراجعة محطات التشكيل وزهرة اللف والتشحيم. من الناحية العملية، عادةً ما يكون الإطار ومحركات الأقراص قابلة لإعادة الاستخدام، في حين أن اللفات والتعويض الزنبركي يحتاج دائمًا إلى إعادة تصميم من أجل قوة إنتاج أعلى ونابض خلفي أكبر من الفولاذ المقاوم للصدأ.
السبب الأكثر شيوعًا هو عدم تعويض الزنبرك الخلفي، متبوعًا بالزاوية المفرطة لكل تمريرة في المحطات اللاحقة. النوابض المقاومة للصدأ ترجع مرتين إلى ثلاث مرات بقدر الفولاذ منخفض الكربون، لذا فإن الزهرة الملفوفة المصممة بقيم الفولاذ الكربوني ستوفر باستمرار زوايا مفتوحة تنجرف أكثر مع تآكل الأدوات.
إنهم يتصرفون بشكل متطابق تقريبًا على الخط. كلاهما أوستنيتي مع قوة تصلب مماثلة وقوة إنتاجية واردة مماثلة، لذا فإن نفس الزهرة الملفوفة عادةً ما تدير كليهما. الفرق هو التكلفة وأداء التآكل، وليس القابلية للتشكيل.
كقاعدة عمل، قم بالتخطيط لإنشاء محطتين إلى أربع محطات إضافية مقارنة بملف الفولاذ الكربوني المكافئ، مع انحناء من 5 إلى 8 درجات لكل تمريرة في المحطات المبكرة وأقل في النهاية. قد تحتاج الأقسام المعقدة ذات العائدات المتعددة إلى مبلغ أكبر بكثير.
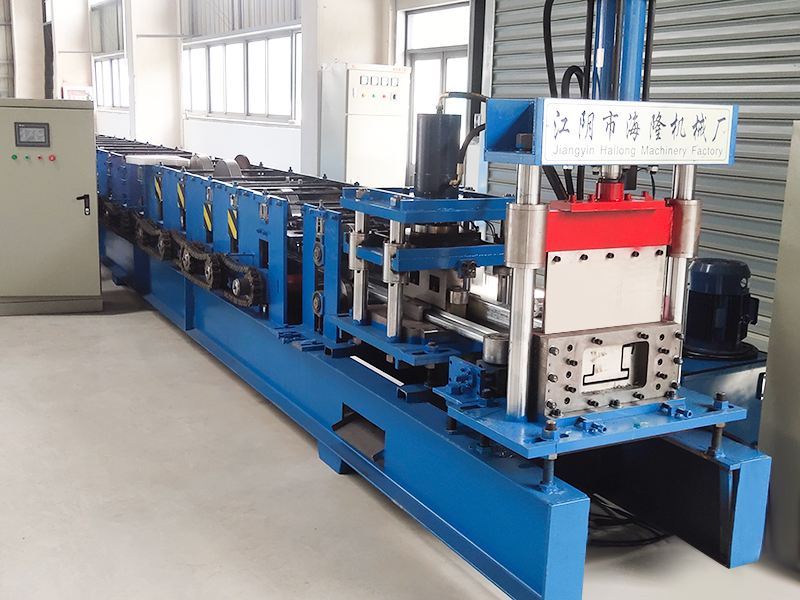
تم تصميم آلة تشكيل العارضة العلوية لمنزل الحاوية المسطحة خصيصًا لإنتاج هيكل سقف الحاوية المسطحة. من خلال التدحرج عالي الدقة والتحكم الذكي، فإنه يحق...
انظر التفاصيل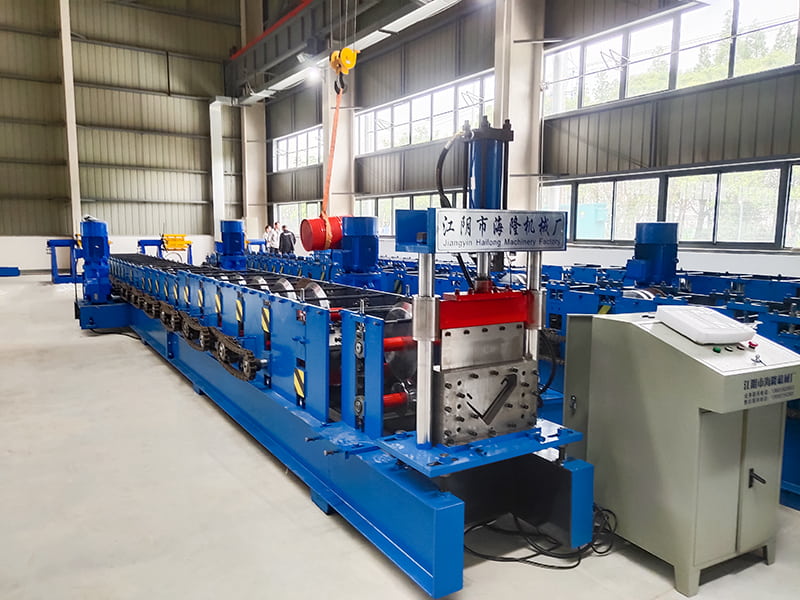
آلة تشكيل عمود حاوية المنزل المسطحة هي خط إنتاج آلي لتشكيل الأسطوانة الباردة مصمم خصيصًا للشكل المقطعي لأعمدة حاوية المنزل المسطحة. يتم استخدامه في...
انظر التفاصيل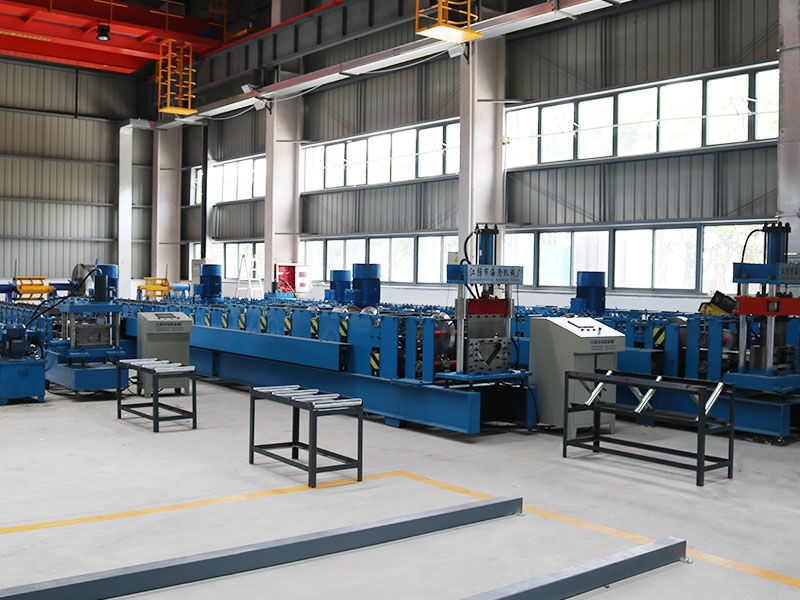
بيت الحاويات القابل للفصل: يشير إلى حاوية خاصة أو وحدة بناء معيارية. ويتميز بقدرته على التجميع أو التفكيك أو الطي أو التكديس بسرعة، مما يحسن بشكل ك...
انظر التفاصيل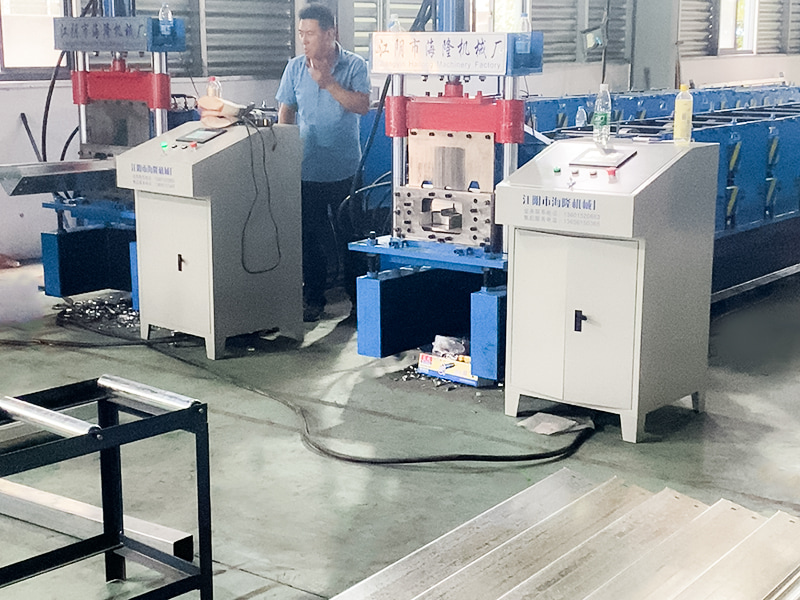
عارضة بيت الحاوية القابلة للفصل هي العضو الهيكلي الحامل الرئيسي لبيت الحاوية القابل للفصل (منزل معياري من نوع الحاوية، صندوق معدات، مبنى مؤقت، وما ...
انظر التفاصيل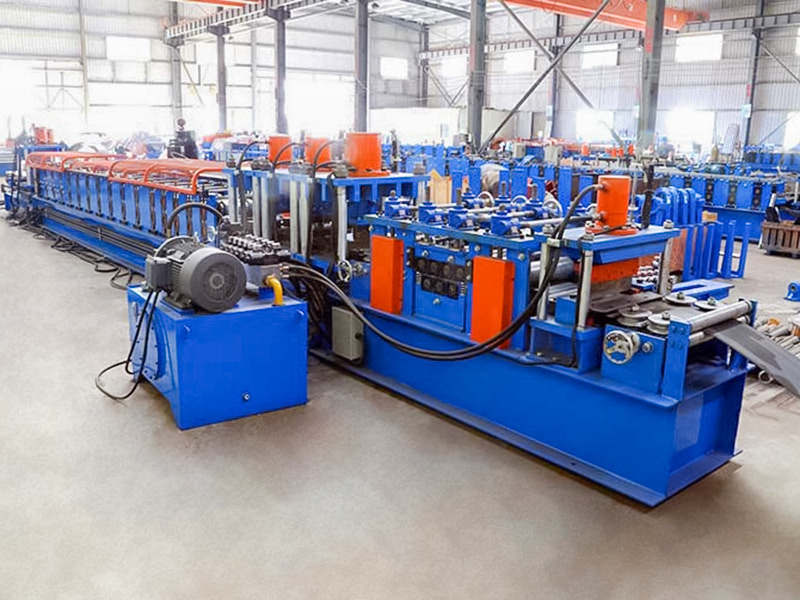
آلة تشكيل لفائف الفولاذية على شكل حرف C الأوتوماتيكية بالكامل من النوع 80-300 هي معدات إنتاج آلية عالية الأداء مصممة لتلبية طلب صناعة البناء على الإنت...
انظر التفاصيل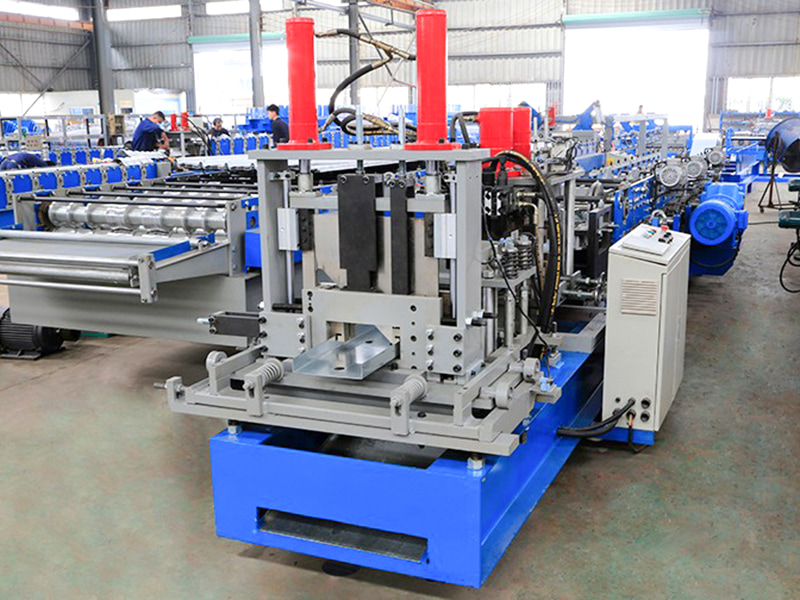
آلة تشكيل لفة بورلين من النوع 80-300 C/U هي آلة آلية مصممة خصيصًا للإنتاج المستمر للمدادات على شكل C وU لهياكل البناء. إنها تستخدم تقنية التشكيل باللف...
انظر التفاصيل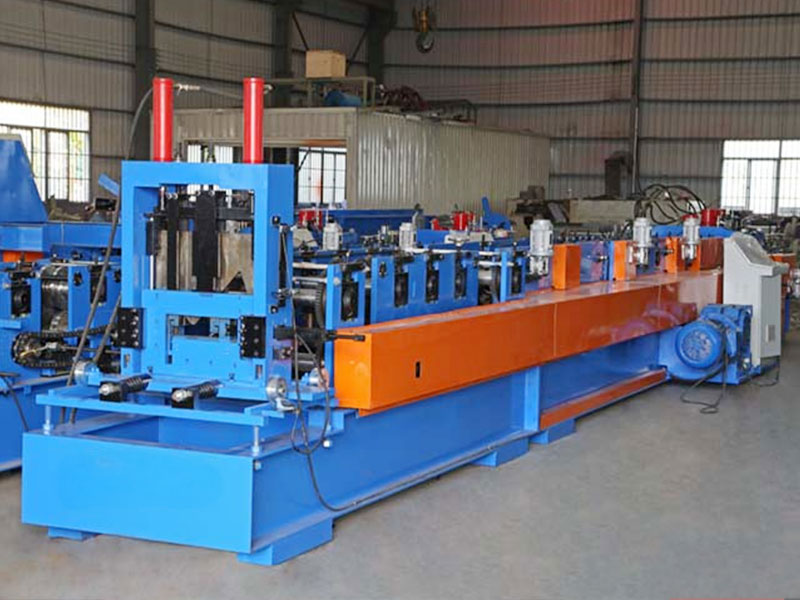
آلة تشكيل البورلين CZ هي آلة صناعية مؤتمتة للغاية مصممة خصيصًا للإنتاج الفعال والمستمر للمدادات ذات القسم C/Z. يتم استخدامه على نطاق واسع في بناء الهي...
انظر التفاصيل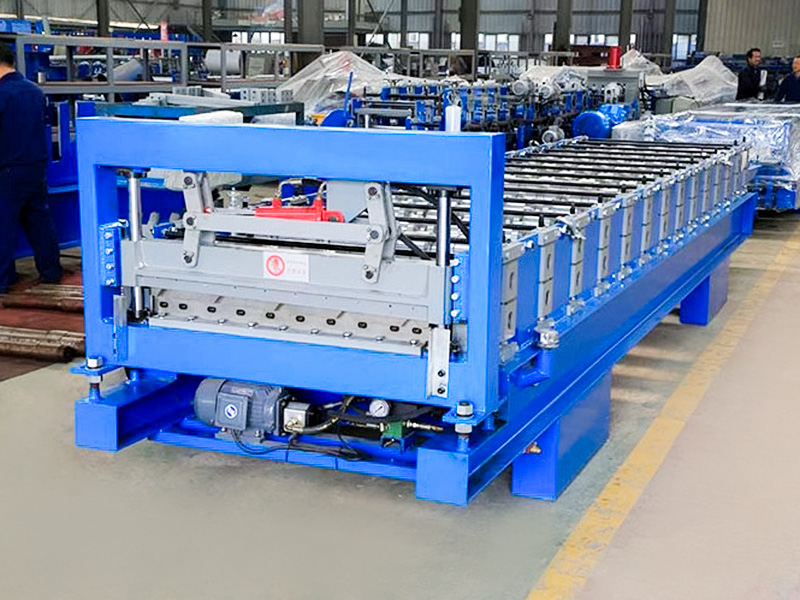
آلة تشكيل اللف 686 IBR هي آلة معالجة الصفائح المعدنية مصممة خصيصًا للإنتاج المستمر لألواح السقف/الجدران 686 IBR. إنه خط إنتاج آلي مصمم لدحرجة الملف...
انظر التفاصيل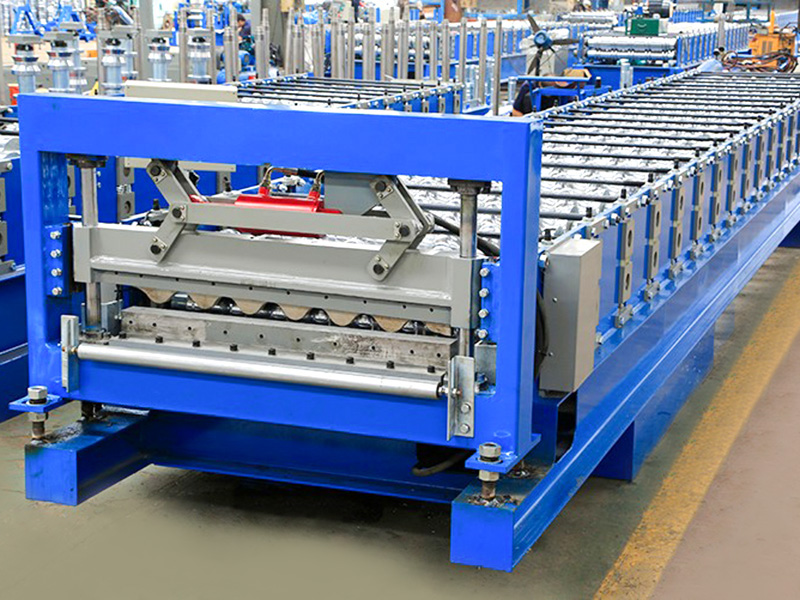
تحقق الصفائح المموجة YX36.5-780، بارتفاعها المموج المعتدل وعرضها الفعال، توازنًا ممتازًا بين القوة وفعالية التكلفة وسهولة البناء، مما يجعلها قابلة ...
انظر التفاصيل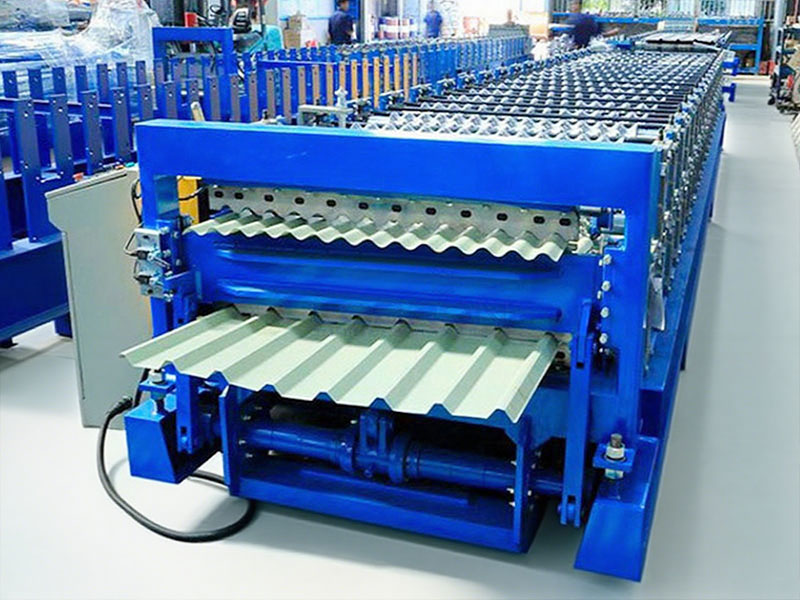
بالمقارنة مع آلة تشكيل لفات صفائح التسقيف أحادية الطبقة، تم تصميم آلة تشكيل لفات الطبقة المزدوجة لإنتاج نوعين مختلفين من الصفائح المعدنية، والتي يم...
انظر التفاصيل