

 English
 中文简体
 русский
 عربى
آلة تشكيل العارضة العلوية لمنزل الحاويات المسطحة
تم تصميم آلة تشكيل العارضة العلوية لمنزل الحاوية المسطحة خصيصًا لإنتاج هيكل سقف الحاوية المسطحة. من خلال التدحرج عالي الدقة والتحكم الذكي، فإنه يحق...
انظر التفاصيلمحتوى
يأتي هذا الاستفسار كل شهر تقريبًا: يقوم أحد مصنعي المعادن بإنتاج نفس القناة على شكل حرف U على مكابس الضغط، حيث يقطع قطعًا فارغة بطول 3 أمتار واحدة تلو الأخرى، ويحدث ثقبين، ثم يثني كل قطعة يدويًا. ارتفع الحجم إلى النقطة التي لا يستطيع الخط مواكبةها، ويختلف عرض الانحناء بين المشغلين، ويأكل المرفوضون الهامش بهدوء. الطلب هو نفسه دائمًا - نحتاج إلى نفس الملف الشخصي، ولكن بشكل أسرع، ونريد الثقوب والشقوق الموجودة فيه بالفعل عندما يخرج عن الخط. إن التشكيل المخصص هو الحل المباشر لهذا السيناريو. تعمل سلسلة من حوامل اللف على ثني شريط من لفائف الفولاذ تدريجيًا أثناء تحركه عبر الماكينة، مع دمج التثقيب والإحراز والقطع في النقاط الصحيحة. عندما يظل المقطع العرضي ثابتًا على طول الجزء وتبرر الكمية الشهرية استخدام الأدوات، تنخفض تكلفة الجزء بكثير عن إنتاج مكابح الضغط، ويتحسن اتساق الأبعاد.
السبب بسيط: تشكيل اللف هو عملية مستمرة، وليس سلسلة من العمليات المنفصلة. يقوم كل حامل بثني المادة بضع درجات، ويتحرك الشريط بسرعة ثابتة، ويتم إنتاج الشكل النهائي في تمريرة واحدة. لكن النتيجة تعتمد بشكل كبير على كيفية تصميم الأدوات، وكيفية تسلسل الانحناءات، ومفهوم الآلة الذي يقترحه المورد. إن فهم أساسيات التشكيل المخصص يجعل من الأسهل بكثير طرح أسئلة مفيدة وتجنب شراء خط يحتاج إلى أشهر من التصحيح قبل أن يصل إلى السرعة الموعودة.
يتم إنشاء آلة تشكيل اللف القياسية حول ملف تعريف الكتالوج: عوارضة C، أو عوارضة CZ، أو لوح سقف IBR، أو أسطح الأرضيات، أو قسم مشابه ذو هندسة ثابتة. تأخذ الآلة المخصصة ملف التعريف الذي تقوم بتوفيره، وتقوم الشركة المصنعة بتصميم خط التشكيل بالكامل حول هذا المقطع العرضي الفردي. تم تطوير مجموعة اللف وتسلسل الثني وتخطيط التثقيب وطريقة القطع لجزء واحد محدد.
هناك ثلاثة أشياء تفصل المشروع المخصص عن الشراء القياسي:
يتميز تشكيل اللف أيضًا بهيكل تكلفة مناسب مقارنة بالعمليات الأخرى. يبدأ من مخزون اللفائف بدلاً من الصفائح المقطوعة، مما يقلل الخردة؛ لا يحتاج إلى تدفئة، مما يوفر الطاقة؛ وتكلفة أدواتها أقل بكثير من قوالب الختم أو أدوات البثق. النطاق النموذجي الذي يفوز فيه التشكيل المخصص هو بين الأحجام المنخفضة التي تناسب فرامل الضغط أو آلة الطي والأحجام الهائلة التي تبرر البثق أو خط الختم المخصص. تغطي هذه المنطقة الوسطى معظم مكونات البناء الهيكلية، وإكسسوارات الأسقف، وقوائم الأرفف، وقنوات تركيب الطاقة الشمسية، وأقسام منازل الحاويات.
قبل طلب عرض الأسعار، من الحكمة التحقق من تصميم الجزء مقابل بعض القواعد المثبتة. بعض الملفات الشخصية واضحة ومباشرة؛ يصاب البعض الآخر بالتجاعيد أو الشقوق الزنبركية أو الشقوق في الحواف بغض النظر عن مدى دقة بناء الماكينة. يكمن الاختلاف عادةً في الهندسة والمواد وتوقعات التسامح.
موقف كل منعطف مهم. من السهل تشكيل التشكيلات المتماثلة لأن قوى التشكيل تتوازن بين اليسار واليمين. إذا كان المظهر الجانبي غير متماثل، فيجب أن تعوض الأدوات عن طريق بكرات التوجيه وخلوصات البكرات المعدلة - وهي ممارسة عادية لمصنع ذي خبرة، ولكنها تضيف جهدًا في التصميم. نصف قطر الانحناء له نفس القدر من الأهمية: التشكيل بإحكام شديد يمكن أن يؤدي إلى تشقق الطلاء أو المادة الأساسية. تتمثل القاعدة العملية لمعظم أنواع الفولاذ الإنشائي في الحد الأدنى لنصف قطر الانحناء بمقدار مرة أو مرتين من سمك المادة، ولكن توصيات مورد المواد تكون لها الأسبقية دائمًا.
يحدد عدد الانحناءات عدد محطات اللف. عادةً ما يقوم كل زوج من اللفات بعمل انحناء واحد أو اثنين، وقد يحتاج الشكل المعقد إلى 12 إلى 18 محطة. يؤدي المزيد من المحطات إلى زيادة التكلفة والمساحة الأرضية، ولكنها تقلل أيضًا من خطر التشويه والارتداد. وينبغي مناقشة هذه المقايضة في مراجعة التصميم، وليس اكتشافها أثناء التشغيل.
تتعامل خطوط تشكيل اللف المخصصة بشكل روتيني مع الفولاذ الطري والفولاذ المجلفن والألمنيوم والفولاذ المقاوم للصدأ والمواد المطلية مسبقًا. يتراوح نطاق السُمك العملي لأنواع الآلات التي تمت مناقشتها هنا من 0.4 إلى 3.0 مم تقريبًا، اعتمادًا على ملف التعريف. كل مادة لها قيودها الخاصة:
إن عملية التشكيل باللف هي عملية مستقرة جدًا، ولكنها ليست عملية طحن دقيقة. إذا طلب المشتري ±0.1 مم على الطول الكامل لملف جانبي بطول 6 أمتار، فإن الإجابة الصحيحة عادة ما تكون بمثابة خطوة تكميلية للتقويم أو التصنيع، وليس وعدًا من كتيب المبيعات. التوقعات الواقعية لخط مخصص مصمم جيدًا موضحة في الجدول أدناه.
| ميزة المقاسة | التسامح القياسي المشترك | التسامح الجيد الذي يمكن تحقيقه |
|---|---|---|
| عرض الملف الشخصي | ± 1.0 ملم | ± 0.5 ملم |
| وضع الانحناء على طول الشريط | ± 0.8 ملم | ± 0.3 ملم |
| موضع الثقب أو الشق | ± 0.5 ملم | ± 0.2 ملم |
| طول القطع | ±3.0 ملم | ± 1.0 ملم |
| تحريف أو القوس أكثر من 3 م | 5.0 ملم كحد أقصى | 2.0 ملم كحد أقصى |
التسامح ليس رقمًا واحدًا، فهو يتغير بتغير سمك الشريط وعرضه وعدد الانحناءات وموضع الميزة التي يتم قياسها. اسأل المورد عن كيفية التحقق من الأرقام الموجودة على الأجهزة الموجودة بالفعل في الإنتاج، وتعامل مع هذه النتائج، وليس المواد التسويقية، كمرجع ملزم.
تحتاج معظم الملفات الشخصية المخصصة إلى ثقوب أو فتحات أو شقوق للتجميع. في المدادات، تلك عبارة عن فتحات مسامير لتدعيم القضبان؛ في قنوات الدعامة الشمسية، تكون عبارة عن فتحات متصاعدة؛ في عوارض منزل الحاوية، فهي عبارة عن قواطع لوصلات الإطار. يكون اختيار التصميم بين التثقيب المسبق والتثقيب اللاحق. عادةً ما يُفضل التثقيب المسبق، الذي يشكل الثقوب في الشريط المسطح قبل الثني، لأن القالب بسيط والمسافة بين الثقب وخط الانحناء تظل تحت السيطرة. يتم استخدام ما بعد التثقيب عندما يتم وضع الثقب على جدار مائل للملف الجانبي أو عندما تؤدي عملية الثني إلى تشويه الفتحة. تحافظ وحدة التثقيب التي تعمل بمحرك مؤازر والتي تتم مزامنتها مع سرعة الشريط على دقة درجة الثقب على طول الطول - وهو أحد الاختلافات الرئيسية بين خط مخصص مصمم بشكل صحيح وآلة قياسية مزودة بمكبس تثقيب مثبت بمسامير.
بمجرد إصلاح تصميم الملف الشخصي، يتحول الاهتمام إلى الجهاز نفسه. إن تشغيل ملف تعريف مخصص بمعدل 10 إلى 20 م/دقيقة ليس بالأمر الصعب بالنسبة لعملية التشكيل؛ المهمة الأصعب هي الحفاظ على الشريط مسطحًا ومحاذاة الثقوب ومربع القطع بهذه السرعة.
يتوفر شرح موجز لكيفية بناء آلة تشكيل اللف وكيفية عمل مكوناتها الرئيسية معًا في مقدمة المعدات ، وهي نقطة بداية عملية قبل إرسال الاستفسار الأول إلى المورد.
إن أوضح طريقة للحكم على ما إذا كانت الآلة المخصصة منطقية هي النظر إلى التطبيقات الحقيقية ومعرفة ما يجب أن يقدمه الخط.
في الأسقف وأغلفة المباني، قد يحتاج المصمم إلى شكل شبه منحرف مع ضلع أكثر صلابة، أو عرض تغطية أوسع، أو هندسة حافة تعمل على تحسين تصريف المياه. لا يمكن تلبية هذه المتطلبات من خلال ملف تعريف الكتالوج القياسي. تعمل الآلة المصممة خصيصًا لإنتاج صفائح التسقيف عالية السرعة على وضع المظهر المخصص في عملية تصنيع كاملة الحجم مع الحفاظ على اتساق ارتفاع الميل والحافة.
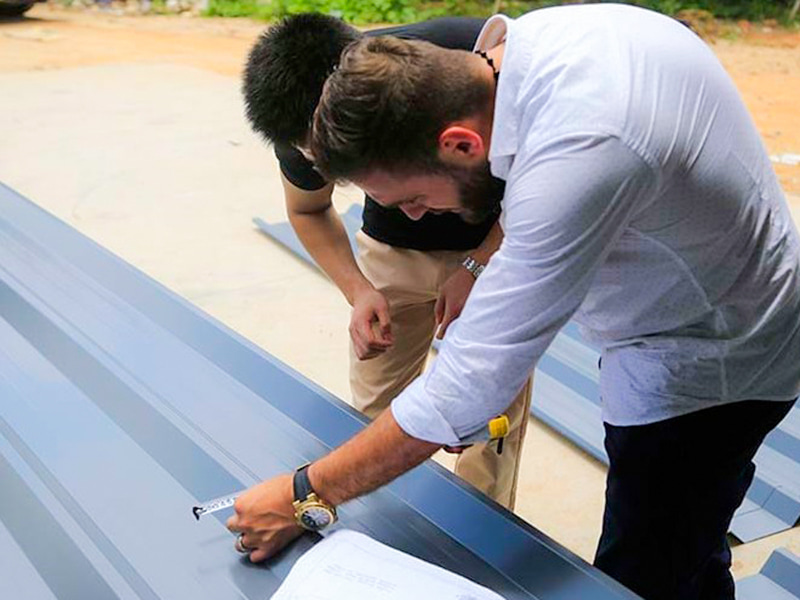 آلة تشكيل صفائح التسقيف عالية السرعة لملفات التعريف المخصصة تتيح هذه الآلة إنتاجًا عالي السرعة لمقاطع الأسقف شبه المنحرفة المخصصة مع التحكم الدقيق في ارتفاع الميل والحافة، وهي مناسبة لمشاريع أغلفة المباني واسعة النطاق التي تتطلب هندسة متسقة. عرض المنتج →
في مجال الخدمات اللوجستية والزراعة، غالبًا ما تشتمل مقاطع المنصات وقوائم الأرفف على ثقوب منقوشة معقدة تعمل على تحسين قابلية التكديس أو القفل. الأحجام عالية بما يكفي بحيث يؤتي الخط المخصص ذو تخطيط التثقيب الصحيح ثماره بسرعة. إن آلة تشكيل لفة تشكيل البليت هي مثال على الجزء الذي يبدو بسيطًا ولكنه يتطلب التثقيب والثني المتزامنين بعناية للبقاء ضمن حدود التسامح.
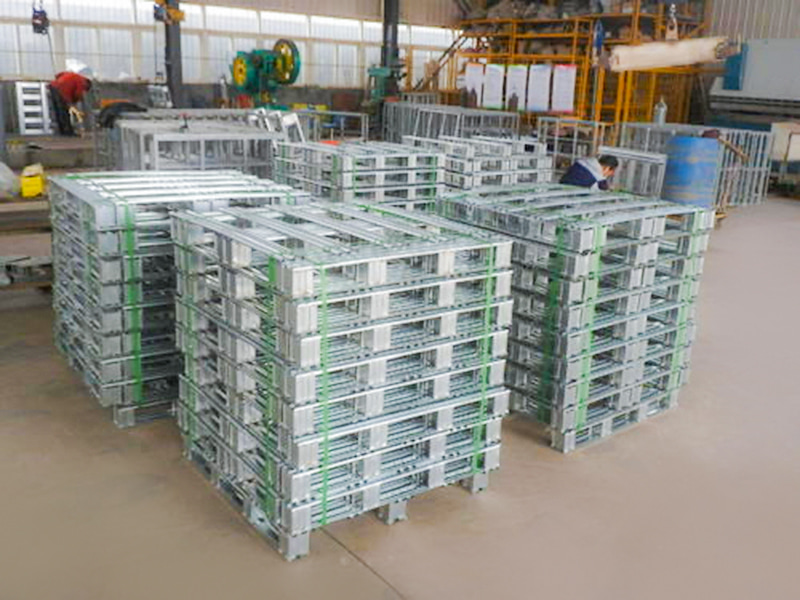 آلة تشكيل ملف البليت مع ثقب منقوش مثالي لإنتاج مقاطع البليت وقوائم الأرفف بفتحات منقوشة، يقوم هذا الخط بمزامنة التثقيب والثني للحفاظ على التفاوتات الصارمة في التطبيقات اللوجستية والزراعة كبيرة الحجم. عرض المنتج →
في التطبيقات الهيكلية، الخطوط المخصصة الأكثر تطلبًا هي تلك التي تنتج ألواح جدران القص المقاومة للزلازل. تحتاج هذه الألواح إلى نمط كثيف من قنوات التقوية، والأقسام الصندوقية، وشرائط التوصيل، وتكون متطلبات التسامح صارمة لأن المكونات مجمعة في وصلات متقاربة. توضح الآلات المخصصة لهذا التطبيق الحد الأقصى لما يمكن أن تحققه هندسة التشكيل المخصصة: خط إنتاج كامل مصمم من الصفر حول منتج هيكلي محدد للغاية.
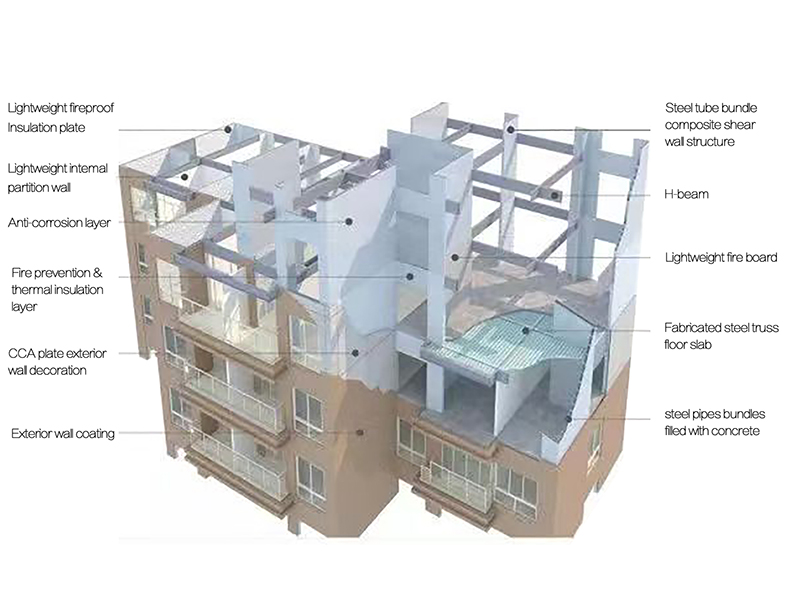 خط إنتاج جدار القص المقاوم للزلازل للألواح الهيكلية تم تصميمه لتصنيع ألواح جدران القص المقاومة للزلازل مع قنوات تقوية معقدة ومقاطع صندوقية، يلبي خط الإنتاج هذا متطلبات التسامح الصارمة للتوصيلات الهيكلية ذات التركيب المحكم. عرض المنتج →
إذا كان ملف التعريف القياسي قريبًا بدرجة كافية مما تحتاجه، نادرًا ما يكون الجهاز المخصص هو أذكى عملية شراء. ولكن بالنسبة للمقاطع العرضية المختلفة حقًا - أقسام إطار منزل الحاوية، وقنوات تركيب الطاقة الشمسية الخاصة، وألواح الحائط ذات الثقوب المثقوبة مسبقًا - فإن قيمة الخط المخصص هي أن الجزء يصل جاهزًا للتجميع، بدون حفر ثانوي، ولا عنق الزجاجة لفرامل الضغط، ولا توجد خردة من الثقوب التي تم وضعها بشكل خاطئ.
عادةً ما تكون الفجوة بين الجهاز المخصص الذي يعمل منذ اليوم الأول والآخر الذي يتسبب في أشهر من تصحيح الأخطاء هي القدرة الهندسية لدى المنشئ واستعداده لتقديم التزامات كتابية. عند مقارنة المقترحات، انظر إلى النقاط التالية.
يطلب المورد المسؤول رسم الجزء النهائي ومواصفات الملف ومعدل الإنتاج وحدود التسامح والمساحة الأرضية المتاحة قبل تقديم عرض الأسعار. تعتبر محادثة المبيعات التي تتخطى هذه التفاصيل بمثابة علامة تحذير: سيتم تسليم الماكينة بتصميم عام، وسيتم حل المشكلة الهندسية المفقودة في الطابق الخاص بك بدلاً من المصنع.
تتطلب أدوات اللف تصنيعًا دقيقًا وطحنًا وتصلبًا. يمكن للمصنع الذي يتمتع بقدرة تصنيع داخلية أن يصحح تصميم المرور ويعيد اختبار الأدوات قبل التسليم، مما يقلل من فترة التشغيل. اسأل عن أجزاء الماكينة التي يتم تصنيعها داخليًا والمكونات التي يتم شراؤها بشكل منفصل من الموردين الخارجيين.
قبل الشحن، يجب أن يقوم اختبار التشغيل على ملف التعريف الخاص بك بقياس الملفات من بداية الملف ومنتصفه ونهايته. تحقق من مواضع الثقب وطول القطع والالتواء أو القوس على طول الملف الشخصي. يعد تقرير الاختبار الذي يحتوي على أرقام حقيقية أكثر قيمة بكثير من كتيب الآلة الذي يحتوي على مخططات قدرة متفائلة. لإلقاء نظرة أعمق على التفاوتات واختيار الماكينة، فإن مقالة عن التشكيل المخصص للشرائط الدقيقة يوفر مرجعا عمليا مفيدا.
تعتمد الآلة المخصصة على لفات وأدوات محددة. تأكد من أن المورد يقدم تعليمات الصيانة وقائمة قطع الغيار ومصدرًا للفات الجديدة عندما يتغير ملف التعريف الخاص بك أو تتآكل الأدوات. يجب أن تغطي وثائق ما بعد البيع أيضًا الأنظمة الهيدروليكية وأنظمة التحكم.
إن التشكيل المخصص ليس عنصرًا في الكتالوج؛ إنه مشروع هندسي يجمع بين المظهر الجانبي والمادة ومعدل الإنتاج ومجموعة من متطلبات التسامح في خط واحد متكامل. الآلة هي الخطوة الأخيرة وليست الأولى. المورد الذي يبدأ بمراجعة صادقة للتصميم، وليس بقائمة الأسعار، هو المورد الذي من المرجح أن يقدم خطًا ينتج الملف التعريفي الذي ترسمه، بالسرعة التي تحتاجها، وبتكلفة لكل جزء تدعم الاستثمار بالكامل.
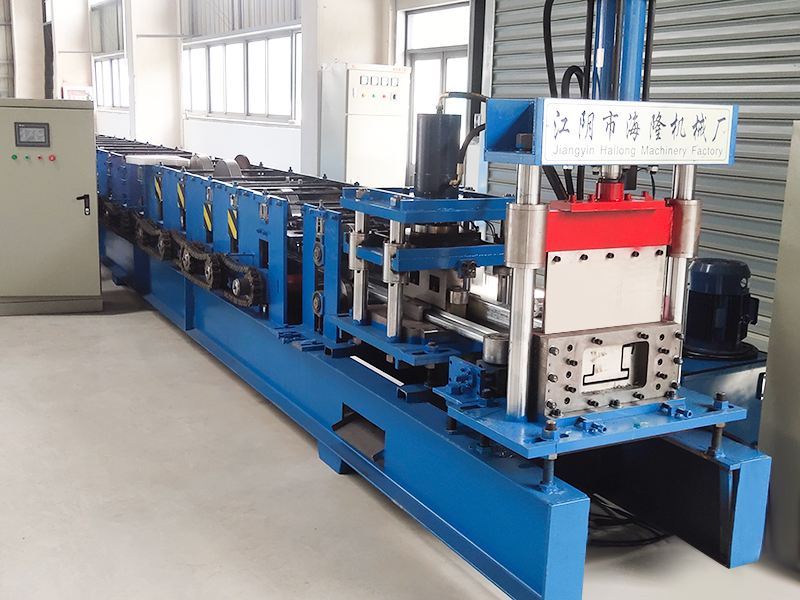
تم تصميم آلة تشكيل العارضة العلوية لمنزل الحاوية المسطحة خصيصًا لإنتاج هيكل سقف الحاوية المسطحة. من خلال التدحرج عالي الدقة والتحكم الذكي، فإنه يحق...
انظر التفاصيل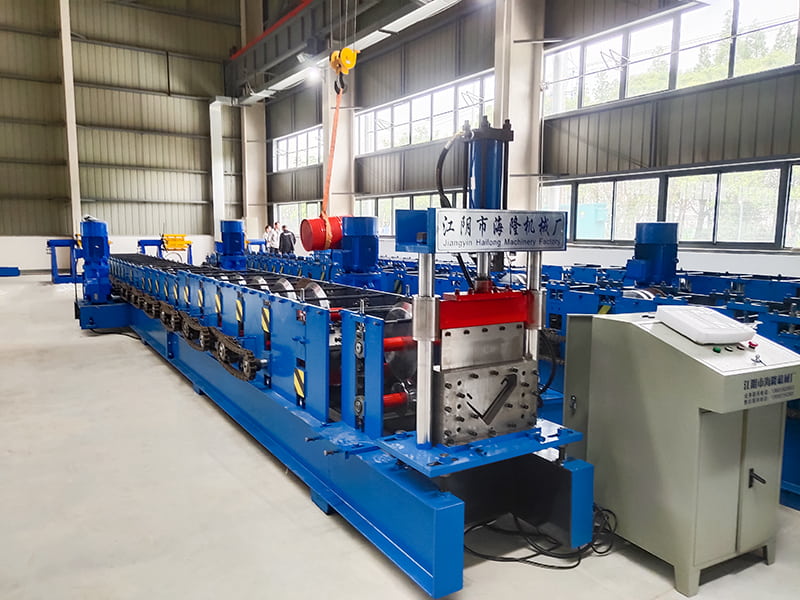
آلة تشكيل عمود حاوية المنزل المسطحة هي خط إنتاج آلي لتشكيل الأسطوانة الباردة مصمم خصيصًا للشكل المقطعي لأعمدة حاوية المنزل المسطحة. يتم استخدامه في...
انظر التفاصيل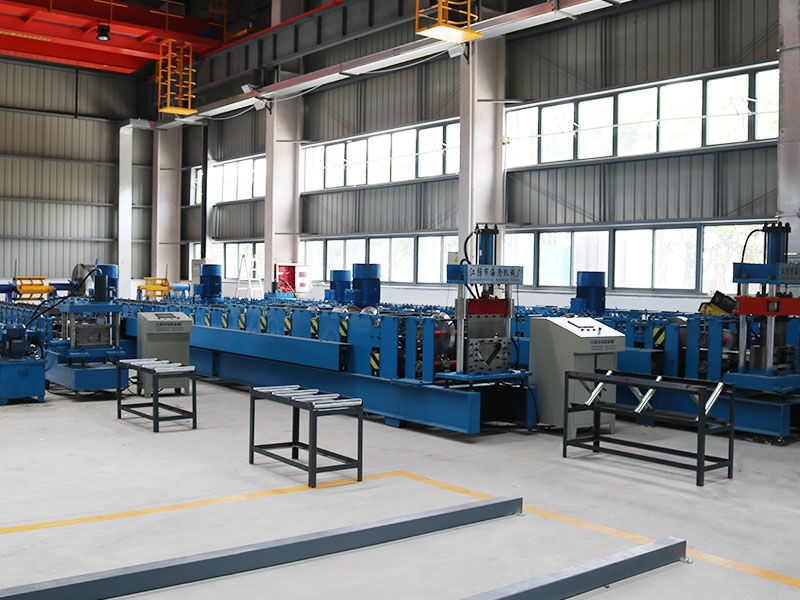
بيت الحاويات القابل للفصل: يشير إلى حاوية خاصة أو وحدة بناء معيارية. ويتميز بقدرته على التجميع أو التفكيك أو الطي أو التكديس بسرعة، مما يحسن بشكل ك...
انظر التفاصيل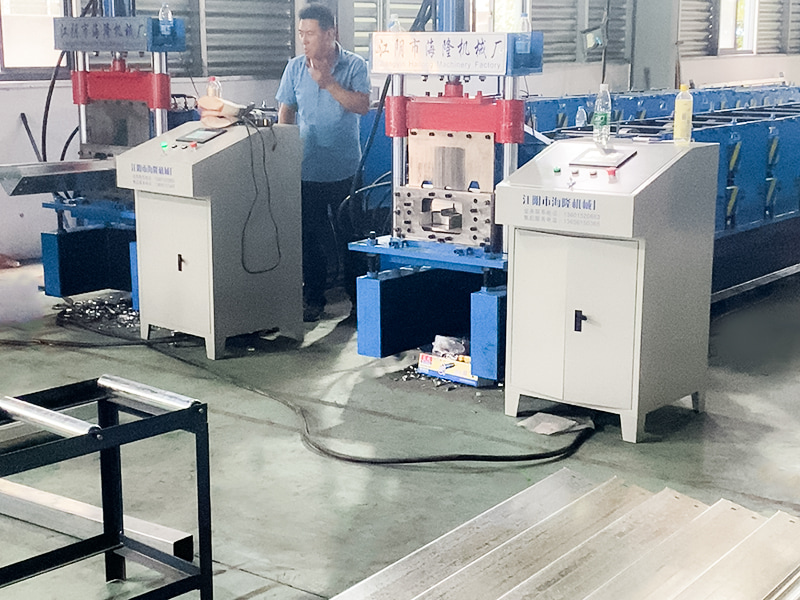
عارضة بيت الحاوية القابلة للفصل هي العضو الهيكلي الحامل الرئيسي لبيت الحاوية القابل للفصل (منزل معياري من نوع الحاوية، صندوق معدات، مبنى مؤقت، وما ...
انظر التفاصيل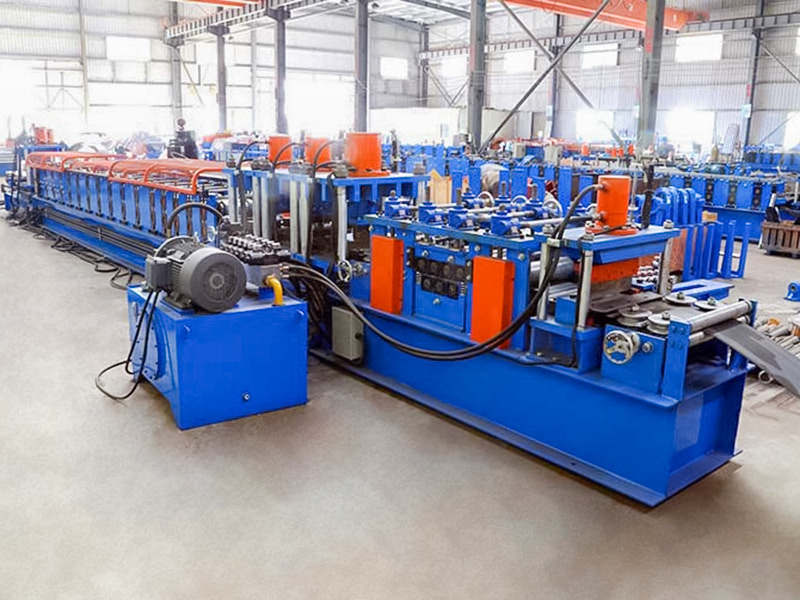
آلة تشكيل لفائف الفولاذية على شكل حرف C الأوتوماتيكية بالكامل من النوع 80-300 هي معدات إنتاج آلية عالية الأداء مصممة لتلبية طلب صناعة البناء على الإنت...
انظر التفاصيل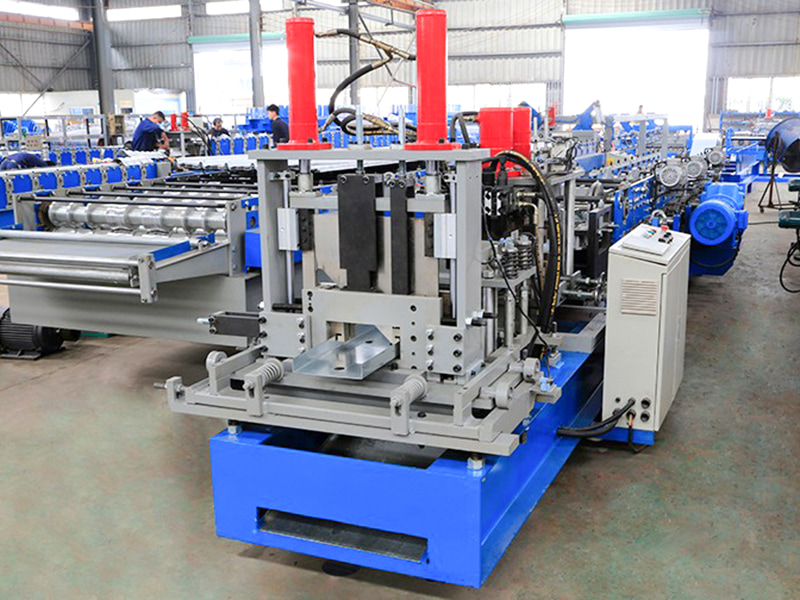
آلة تشكيل لفة بورلين من النوع 80-300 C/U هي آلة آلية مصممة خصيصًا للإنتاج المستمر للمدادات على شكل C وU لهياكل البناء. إنها تستخدم تقنية التشكيل باللف...
انظر التفاصيل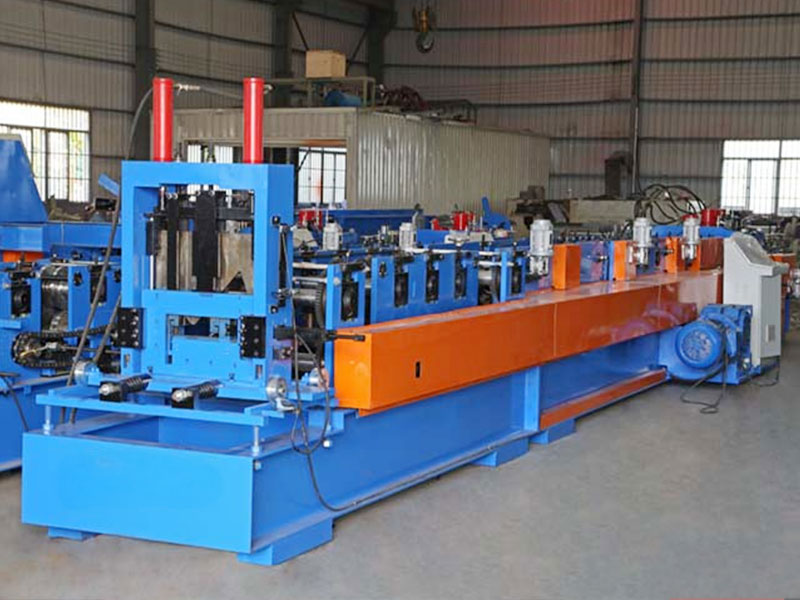
آلة تشكيل البورلين CZ هي آلة صناعية مؤتمتة للغاية مصممة خصيصًا للإنتاج الفعال والمستمر للمدادات ذات القسم C/Z. يتم استخدامه على نطاق واسع في بناء الهي...
انظر التفاصيل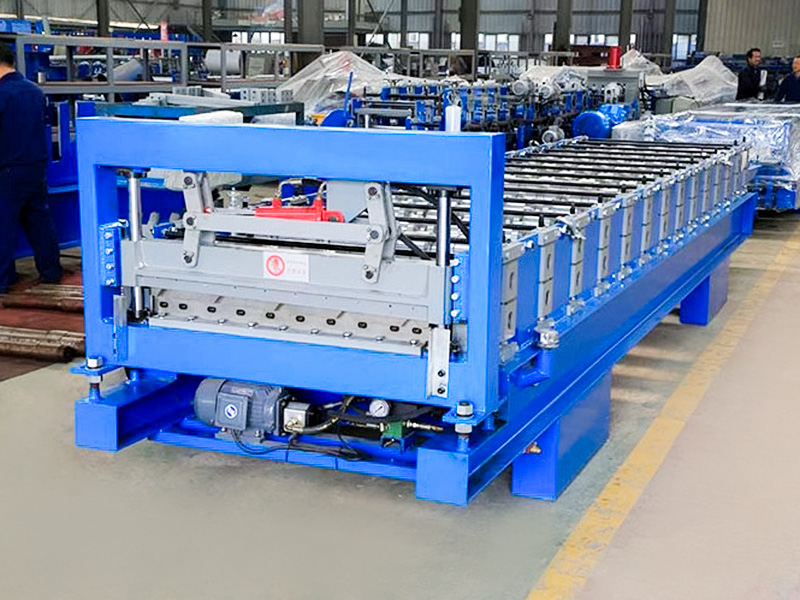
آلة تشكيل اللف 686 IBR هي آلة معالجة الصفائح المعدنية مصممة خصيصًا للإنتاج المستمر لألواح السقف/الجدران 686 IBR. إنه خط إنتاج آلي مصمم لدحرجة الملف...
انظر التفاصيل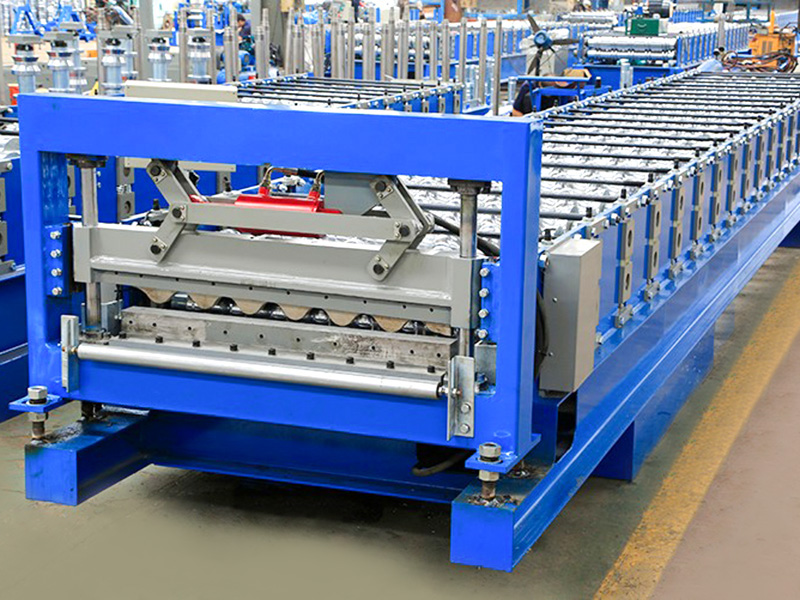
تحقق الصفائح المموجة YX36.5-780، بارتفاعها المموج المعتدل وعرضها الفعال، توازنًا ممتازًا بين القوة وفعالية التكلفة وسهولة البناء، مما يجعلها قابلة ...
انظر التفاصيل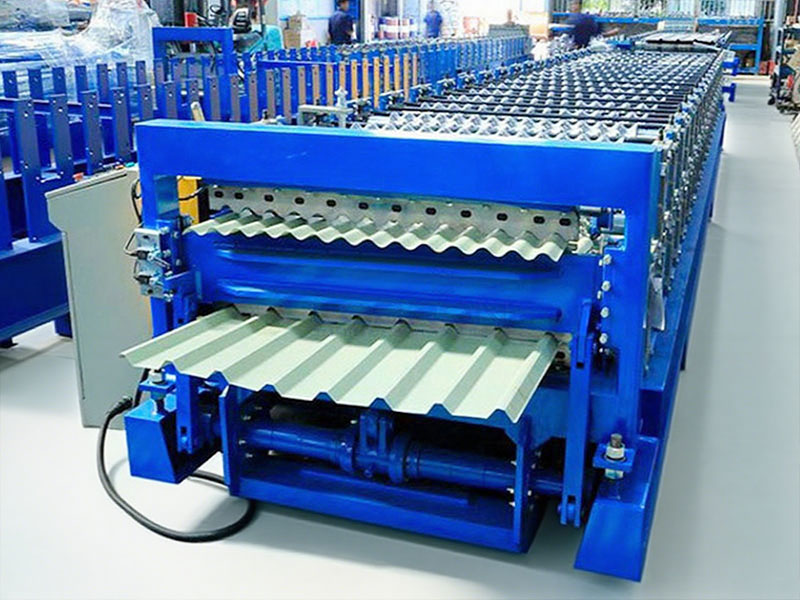
بالمقارنة مع آلة تشكيل لفات صفائح التسقيف أحادية الطبقة، تم تصميم آلة تشكيل لفات الطبقة المزدوجة لإنتاج نوعين مختلفين من الصفائح المعدنية، والتي يم...
انظر التفاصيل