

 English
 中文简体
 русский
 عربى
آلة تشكيل العارضة العلوية لمنزل الحاويات المسطحة
تم تصميم آلة تشكيل العارضة العلوية لمنزل الحاوية المسطحة خصيصًا لإنتاج هيكل سقف الحاوية المسطحة. من خلال التدحرج عالي الدقة والتحكم الذكي، فإنه يحق...
انظر التفاصيلمحتوى
A 0.4 mm galvanized strip that measures 0.38 mm at the coil eye and 0.43 mm at the tail will never produce a stable formed channel, no matter how carefully the rolls are shimmed. That single number, gauge variation, explains why one precision strip line holds ± 0.1 ملم on the finished profile while another drifts through an entire shift.
الإجابة المختصرة تأتي أولاً: تشكيل اللف المخصص للشرائط الدقيقة هو نظام مكون من ثلاثة أجزاء. يجب أن يصل الشريط داخل مظروف محكم، ويجب أن يحترم تصميم الزهرة والأدوات الملفوفة حدود المادة الزنبركية والحافة، ويجب أن يكون إطار الماكينة والعمود والقطع قاسيًا وقابل للتكرار بدرجة كافية للحفاظ على ما تخلقه الأدوات. عادةً ما يؤدي تحسين واحد فقط من الثلاثة إلى نقل العيب إلى مكان آخر، من محطة التشكيل إلى التجميع النهائي أو إلى صندوق الخردة.
تبدأ معظم المشكلات التي يتم الإبلاغ عنها على أنها "مشكلة في الآلة" من الملف. الشريط الذي يختلف في السمك، أو يحمل الحدبة، أو يحتوي على نتوء على إحدى حوافه سينتج شكلاً يختلف في الارتفاع، أو ينحني على طوله، أو يحدد اللفائف. قبل مناقشة أعداد النجاح، يجب تحديد المواد الواردة.
المقياس مهم أكثر مما يتوقعه معظم المشترين، لأن المقياس الربيعي يعتمد على السُمك وقوة الخضوع. في مخزون 0.5 مم، تكون النافذة ±0.05 مم بالفعل ±10% من سمك المادة. يشكل الملف الذي يعمل عند الطرف السفلي من تلك النافذة ساقًا أقل عمقًا من تلك الموجودة في الطرف العلوي، لذلك يمكن لخط واحد يتم تغذيته من ملفين من نفس الدرجة الاسمية أن ينتج أجزاء تختلف بمقدار 0.1 إلى 0.2 مم على ارتفاع الحافة.
| قطاع الممتلكات | هدف الدقة | تجاري عام | ما يؤثر |
|---|---|---|---|
| سمك | ± 0.02 ملم | ±0.05 إلى ±0.10 ملم | Springback والارتفاع المشكل |
| العرض | ± 0.05 ملم | ±0.15 إلى ±0.30 ملم | موقف خط الانحناء وإزالة الحافة |
| الحدبة | ≥1 ملم على مسافة 2 متر | ≥3 ملم على مسافة 2 متر | القوس في الملف الشخصي النهائي |
| التسطيح | ≥5 وحدات | من 8 إلى 12 وحدة | موجة تويست وشفة |
| لدغ الحافة | .050.05 مم، منزوع الأزيز | لدغ مرئية مقبولة | لفة وضع العلامات وارتداء الأداة |
| مجموعة لفائف | الحد الأدنى | ملحوظة في كثير من الأحيان | عبء العمل المتساوي واستقرار الخط |
حالة الحافة تستحق سطرًا خاصًا بها في أمر الشراء. إن قطع شريط ضيق من ملف عريض هو أمر شائع واقتصادي، ولكن الحز يقدم إجهاد الحافة والحدبة التي يرثها خط التشكيل. يتكلف شريط حافة المطحنة أكثر ويتصرف بشكل أفضل في المقاطع الضيقة والرفيعة حيث يمثل عيب الحافة الصغيرة حصة كبيرة من القسم.
مجموعة الملفات والقوس والنشاب ليست مستحضرات تجميل أيضًا. الشريط الذي يصل بتجعيد مرئي يحافظ على تلك الذاكرة خلال التمريرات الأولى ويظهر مرة أخرى على شكل قوس بطول 3 أمتار. إن إزالته قبل التشكيل أرخص بكثير من محاولة ثنيه بعد ذلك.
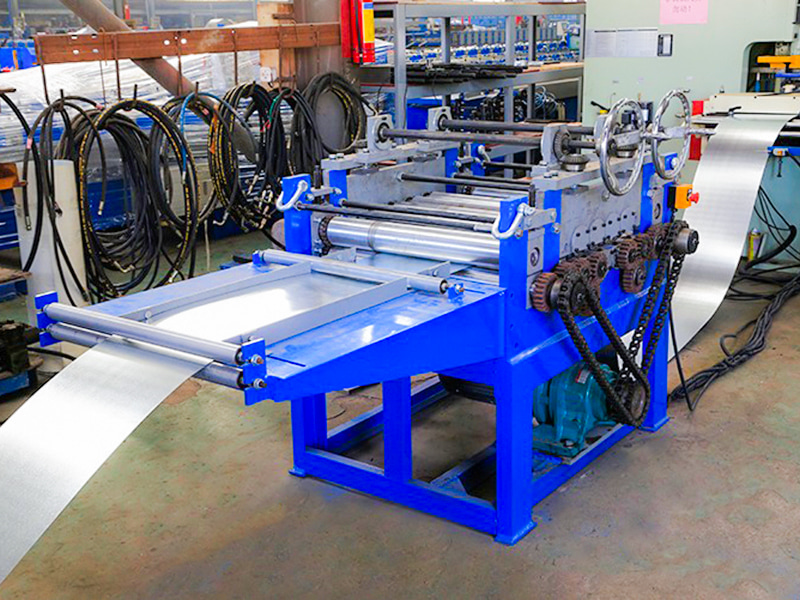 آلات تسوية لفائف الصلب الإطار: هيكل إطار قوي. عرض المنتج →
التسلسل الذي يسبق محطة التشكيل - فك اللف، والتسوية، والقطع والقطع حسب الطول - هو حيث يتم تصحيح عيوب الشريط أو تمريرها إلى أسفل، لذلك فهو يستحق نفس الاهتمام الذي تحظى به أدوات اللف.
بمجرد أن يصبح الشريط تحت السيطرة، تحدد أربعة قرارات من جانب الآلة نطاق التسامح العملي.
عادةً ما يحتاج الملف الدقيق إلى 16 إلى 24 تمريرة، مع زيادات انحناء تبلغ حوالي 3 إلى 8 درجات لكل محطة. التمريرات الأقل تعني زيادات أكبر وإجهاد حافة أعلى وتشتت أوسع في الزاوية النهائية. يعوض الانحناء الزائد للضوء من 1 إلى 3 درجات الزنبرك، ويجب أن يظل نصف القطر الداخلي عند أو أعلى من سمك المادة على الشريط المطلي حتى لا يتشقق طبقة الزنك أو الطلاء. التمريرات المبكرة تحدد النتيجة: بمجرد تمديد الحافة إلى موجة، لا تقوم أي محطة لاحقة بإزالتها.
تُصنع اللفات عادةً من GCr15 أو Cr12MoV، ويتم تقويتها إلى HRC 58 إلى 62، وتكون مطحونة ومصقولة ومطلية بالكروم الصلب عند تشغيل شريط مجلفن أو مطلي مسبقًا للحد من التقاط الزنك. يتم تعيين الفجوة بالقرب من سمك الشريط مع خلوص صغير، ولكن هذا الإعداد ينجرف مع تراكم غبار الزنك والأوساخ على وجه اللفة، وهو أحد أسباب عدم تحمل الخط الذي كان دقيقًا في الأسبوع الأول في الشهر الثالث.
يتراوح قطر العمود على الخطوط الشريطية عادة من 60 إلى 100 ملم. يميل الشريط الضيق ذو نسبة العرض إلى السمك العالية إلى الالتواء والارتخاء بين التمريرات، لذلك غالبًا ما تكون البكرات الجانبية ودعامات التمرير بخلوص يتراوح بين 0.05 إلى 0.1 مم ضرورية. يحدد سمك الإطار وفئة المحمل مدى تحرك ملف التعريف عند تحميل الخط بأقصى سرعة بدلاً من الخمول.
تثبت إعدادات التوقف والقطع حوالي ±1 مم بسرعة 12 إلى 25 م/دقيقة وتناسب المسافات القصيرة والأقسام الثقيلة. تبلغ تكلفة القص الطائر المؤازر أكثر وتدعم 40 إلى 90 م/دقيقة بدقة طول ±0.5 مم. يمثل الانجراف الحراري خطرًا هادئًا: بعد مرور ساعة إلى ساعتين من التحميل، يسخن الإطار والزيت الهيدروليكي ويمكن أن تتغير الأبعاد بمقدار 0.05 إلى 0.1 ملم. يجب أن تتم الموافقة على العينات باردة ودافئة، مع فحص القدرة عبر نوبة عمل كاملة.
| ميزة مشكلة | بناء قياسي | بناء الدقة | التبعية الرئيسية |
|---|---|---|---|
| حجم المقطع العرضي | ± 0.3 ملم | ±0.1 mm | مهاوي جامدة وقياس مستقر |
| زاوية الانحناء | ± 1.5 درجة | ± 0.5 درجة | Overbend وتمرير العد |
| تطور | .51.5 درجة لكل متر | .50.5 درجة لكل متر | تجريد التسطيح والأدلة الجانبية |
| القوس والحدبة | ≥2 مم لكل متر | .50.5 مم لكل متر | الحدبة لفائف والتسوية |
| طول القطع | ± 2 مم | ± 0.5 ملم | توقف القطع مقابل القص المؤازر |
| الملعب حفرة | ± 1.0 ملم | ± 0.3 ملم | تغذية مؤازرة مع التثقيب في الخط |
يكون شراء خط شريط دقيق أسهل عندما يتم طرح الأسئلة بالترتيب الصحيح.
عندما يقع القسم خارج كتالوج قياسي - التماس قفل غير عادي، ضلع شبه منحرف، أو ملف تعريف مع شفة غير متماثلة - فمن المفيد التعامل مع الزهرة كمشروع تطوير بدلا من نسخة من أقرب آلة. الموردين الذين يبنون آلات تشكيل لفة مخصصة سيتم عادةً تشغيل عينة شريطية ومحاكاة التمريرات قبل قطع اللفات، وهو أرخص بكثير من تصحيح الأدوات المتصلبة لاحقًا.
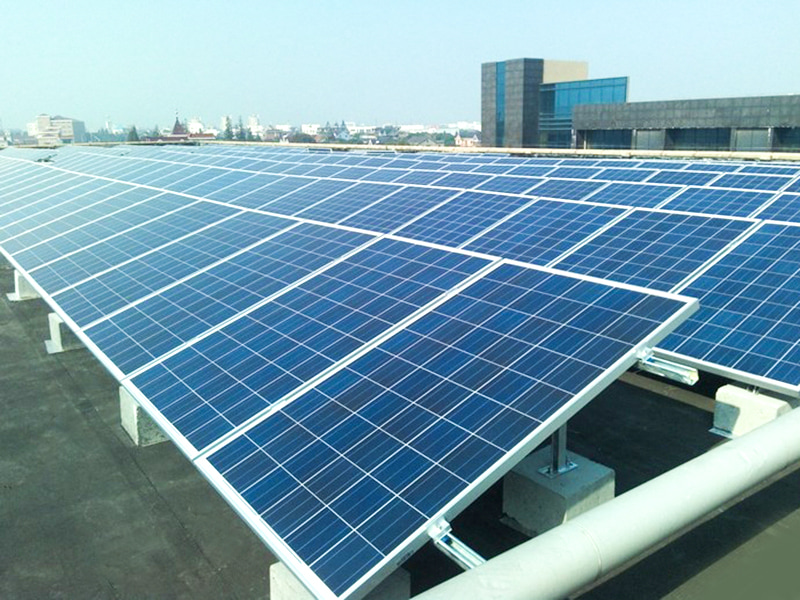 آلات تشكيل قناة الدعامة الشمسية الوظائف الأساسية والميزات التقنية: عرض المنتج →
تعد قناة الدعامة مثالًا جيدًا على مكان التقاء المتغيرات الثلاثة: الشريط ضيق، والقسم مغلق على نفسه، ويجب أن تقبل القناة النهائية صامولة ومسمارًا في موقع العمل دون توسيع.
تعتبر ملفات البناء ذات المقياس الرفيع هي الحالة الكلاسيكية. يتم تجميع المسامير والمسارات المدرفلة من شريط مجلفن من 0.5 إلى 1.2 ملم يدويًا في الموقع، وتظهر الساق التي تختلف بمقدار نصف ملليمتر على شكل نوبة فضفاضة أو برغي يجرد خيطها. وينطبق المنطق نفسه على إطارات الأبواب، وقوائم الرفوف، والقضبان الجانبية لعلبة الكابلات، وقنوات الدعامة، ومقاطع المنصات وحواف الحديقة، وكلها تتكون من شريط ضيق نسبيًا بمعدلات إخراج حيث يكون الجزء المرفوض لكل مائة تكلفة حقيقية.
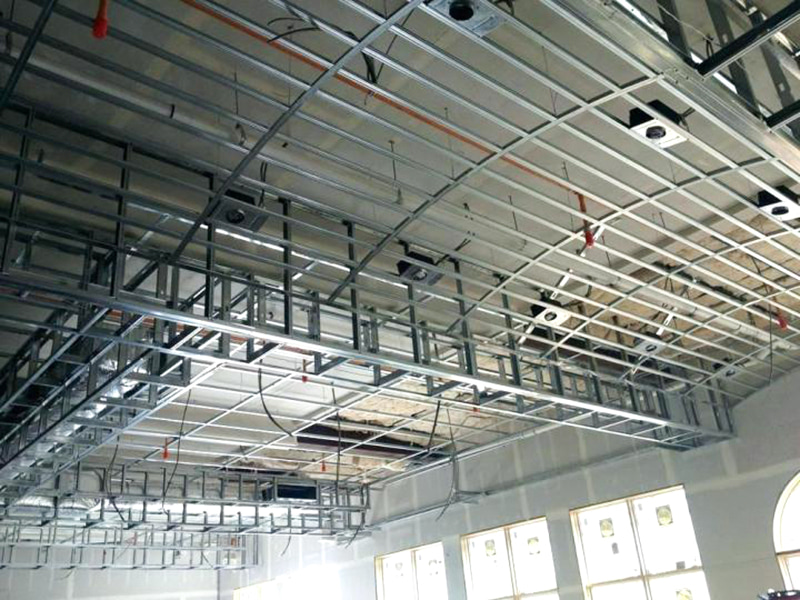 آلات تشكيل المسامير الفولاذية والمسارات تصنيف المعدات: عرض المنتج →
تضيف قضبان التثبيت الشمسية وقوائم الرفوف متطلبًا ثانيًا: يجب أن تتوافق مواضع الفتحات مع الأقواس المصنوعة في مكان آخر. يؤدي ذلك إلى نقل الدقة من محطة التشكيل إلى وحدة التغذية والتثقيب المؤازرة، وعادة ما يكون هذا هو السبب وراء انتقال المشتري من الخط القياسي إلى الخط الدقيق.
تميل النزاعات على الخطوط الشريطية إلى اتباع نفس النمط: تم الاتفاق على الرسم، ولم يتم الاتفاق على طريقة القبول.
تستحق تكلفة الأدوات لكل ملف تعريف أيضًا نظرة صادقة. يعد الخط الذي يدير أربعة ملفات تعريف أرخص مع أشرطة التغيير السريع ومجموعتين من الأسطوانات مقارنةً بمجموعة واحدة مخصصة وتغيير طويل كل أسبوع.
نادرًا ما تفشل مشاريع الشرائح الدقيقة لأن الآلة لا تستطيع ثني المعدن. لقد فشلوا لأن الملف تم تحديده بشكل غير محكم، أو تم ضغط الزهرة في عدد قليل جدًا من التمريرات، أو تم اختيار القطع للسرعة بدلاً من دقة الطول. أرسل للمورد ثلاثة أشياء - رسم ملف تعريف ذو أبعاد مع التفاوتات، ومواصفات الشريط الحقيقية التي تنوي شراءها، والإخراج الذي تحتاجه لكل نوبة عمل - وتتحول المناقشة من السعر إلى القدرة، حيث يجب الحكم على خط الدقة.
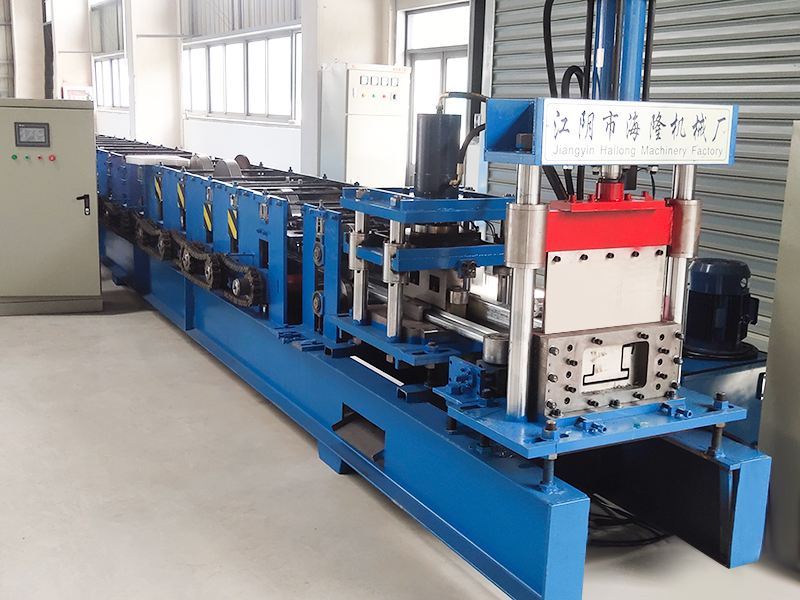
تم تصميم آلة تشكيل العارضة العلوية لمنزل الحاوية المسطحة خصيصًا لإنتاج هيكل سقف الحاوية المسطحة. من خلال التدحرج عالي الدقة والتحكم الذكي، فإنه يحق...
انظر التفاصيل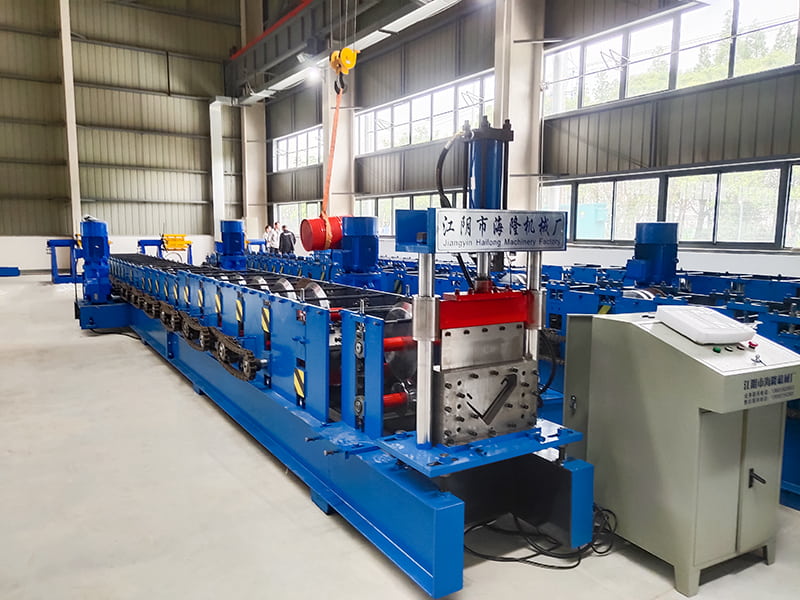
آلة تشكيل عمود حاوية المنزل المسطحة هي خط إنتاج آلي لتشكيل الأسطوانة الباردة مصمم خصيصًا للشكل المقطعي لأعمدة حاوية المنزل المسطحة. يتم استخدامه في...
انظر التفاصيل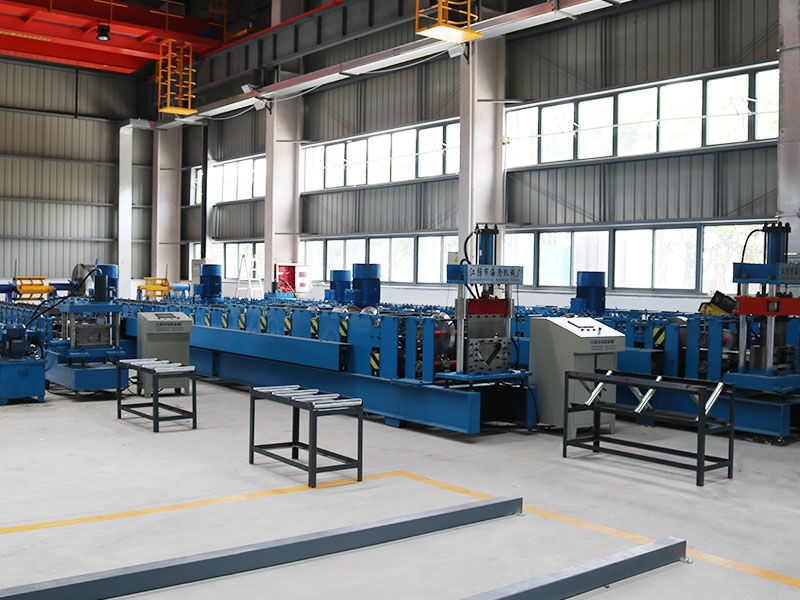
بيت الحاويات القابل للفصل: يشير إلى حاوية خاصة أو وحدة بناء معيارية. ويتميز بقدرته على التجميع أو التفكيك أو الطي أو التكديس بسرعة، مما يحسن بشكل ك...
انظر التفاصيل
عارضة بيت الحاوية القابلة للفصل هي العضو الهيكلي الحامل الرئيسي لبيت الحاوية القابل للفصل (منزل معياري من نوع الحاوية، صندوق معدات، مبنى مؤقت، وما ...
انظر التفاصيل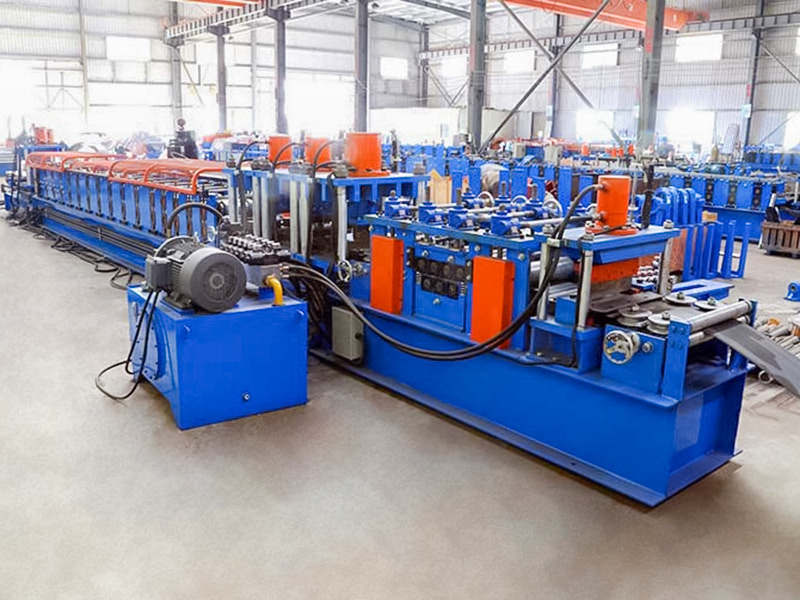
آلة تشكيل لفائف الفولاذية على شكل حرف C الأوتوماتيكية بالكامل من النوع 80-300 هي معدات إنتاج آلية عالية الأداء مصممة لتلبية طلب صناعة البناء على الإنت...
انظر التفاصيل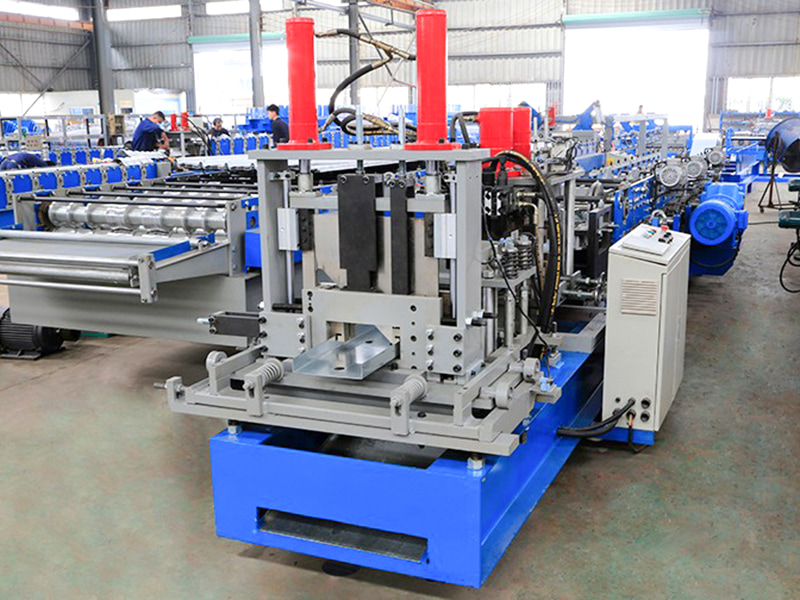
آلة تشكيل لفة بورلين من النوع 80-300 C/U هي آلة آلية مصممة خصيصًا للإنتاج المستمر للمدادات على شكل C وU لهياكل البناء. إنها تستخدم تقنية التشكيل باللف...
انظر التفاصيل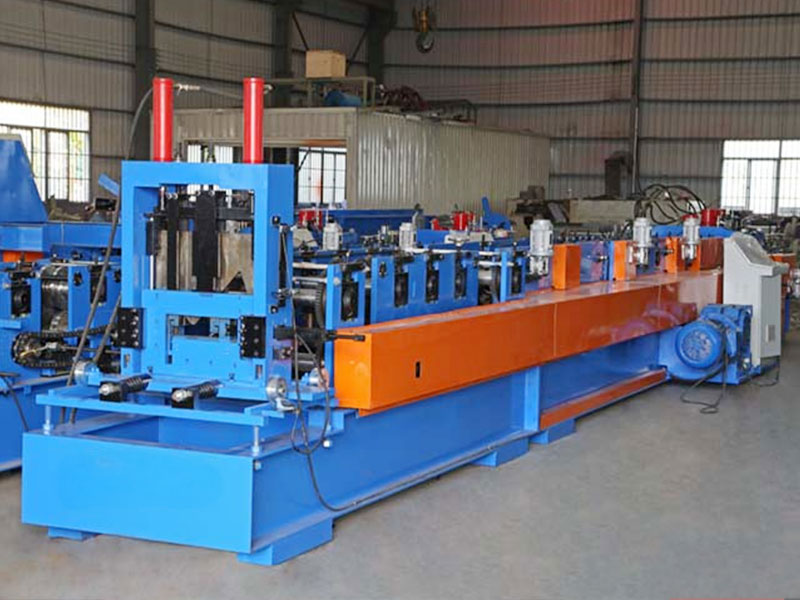
آلة تشكيل البورلين CZ هي آلة صناعية مؤتمتة للغاية مصممة خصيصًا للإنتاج الفعال والمستمر للمدادات ذات القسم C/Z. يتم استخدامه على نطاق واسع في بناء الهي...
انظر التفاصيل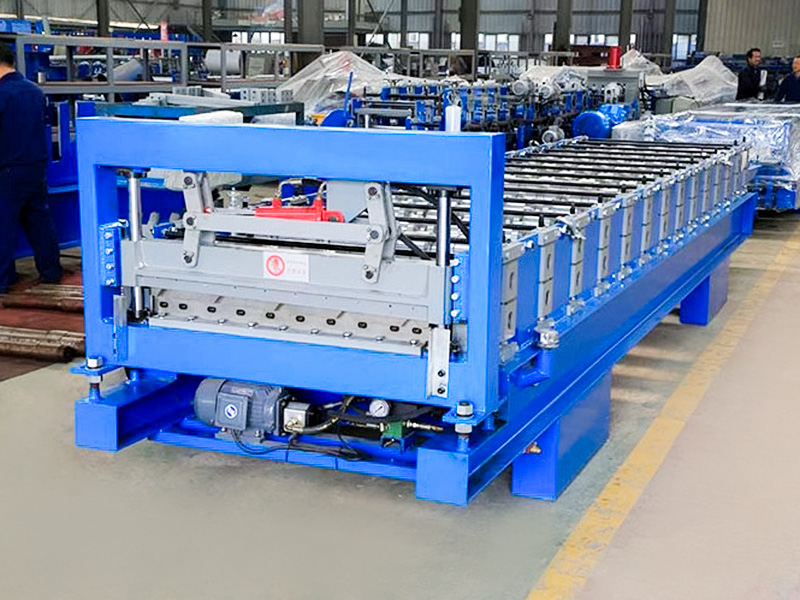
آلة تشكيل اللف 686 IBR هي آلة معالجة الصفائح المعدنية مصممة خصيصًا للإنتاج المستمر لألواح السقف/الجدران 686 IBR. إنه خط إنتاج آلي مصمم لدحرجة الملف...
انظر التفاصيل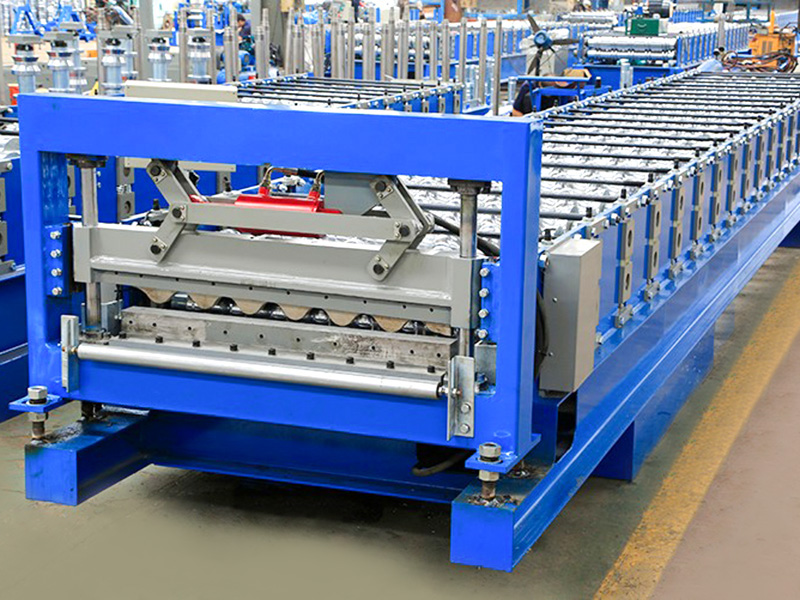
تحقق الصفائح المموجة YX36.5-780، بارتفاعها المموج المعتدل وعرضها الفعال، توازنًا ممتازًا بين القوة وفعالية التكلفة وسهولة البناء، مما يجعلها قابلة ...
انظر التفاصيل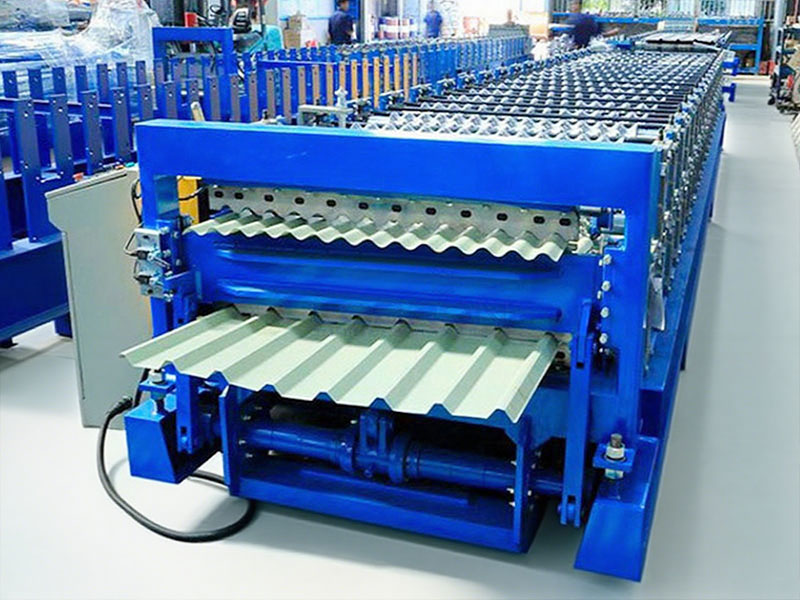
بالمقارنة مع آلة تشكيل لفات صفائح التسقيف أحادية الطبقة، تم تصميم آلة تشكيل لفات الطبقة المزدوجة لإنتاج نوعين مختلفين من الصفائح المعدنية، والتي يم...
انظر التفاصيل