

 English
 中文简体
 русский
 عربى
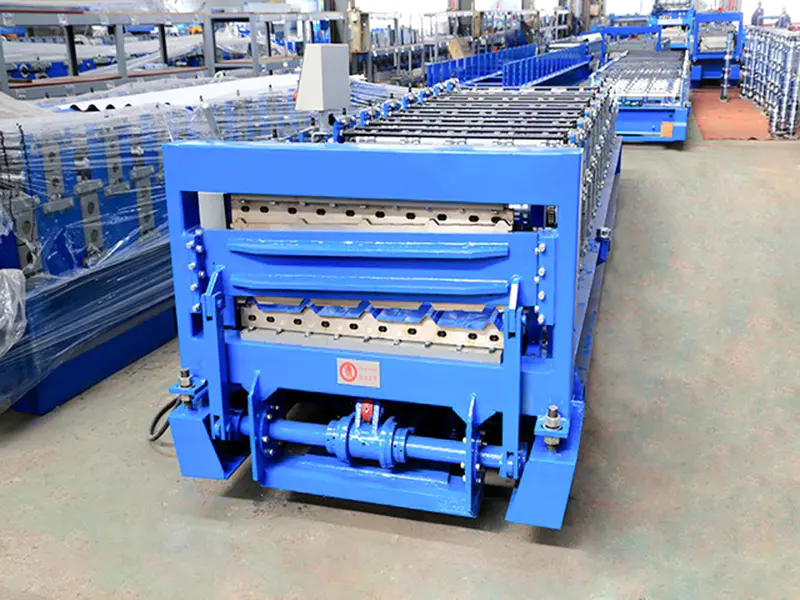
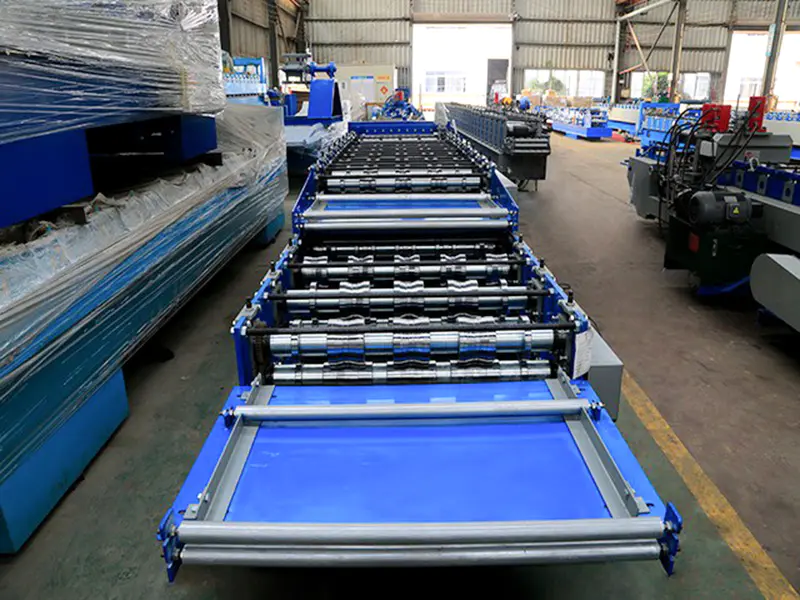
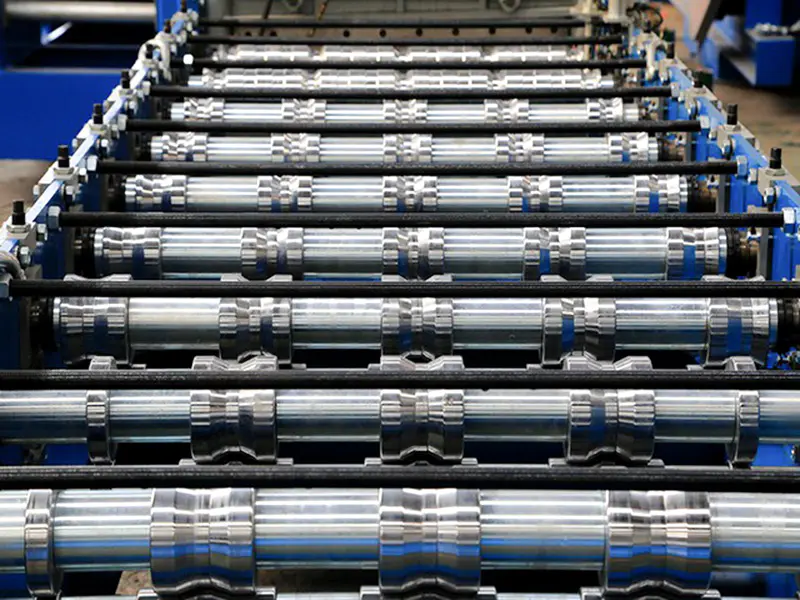
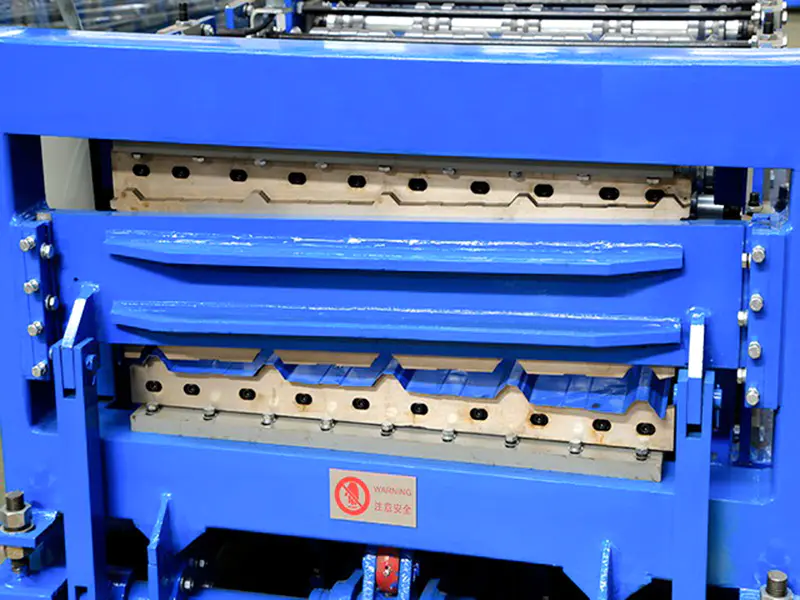
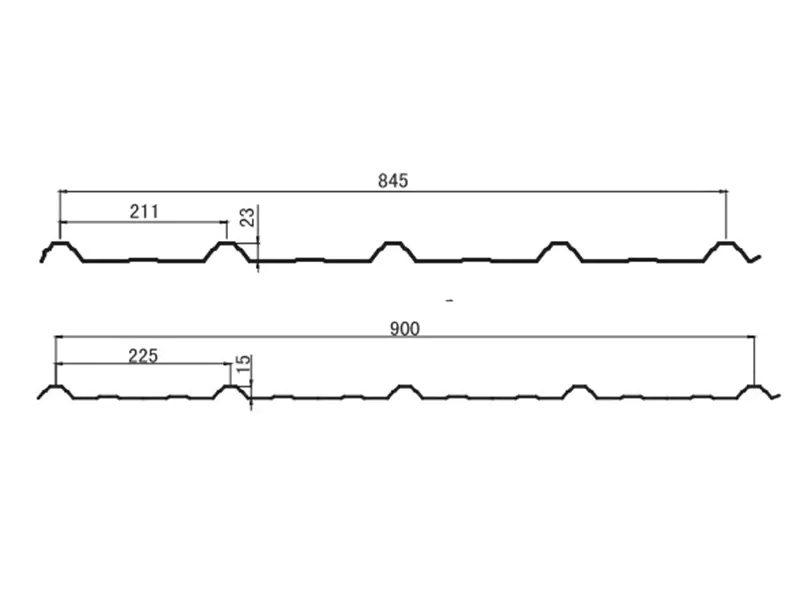
إن آلة تشكيل صفائح السقف ذات الطبقة المزدوجة من النوع 845/900 عبارة عن نظام مركب يدمج مجموعتين من أدوات التشكيل بالدلفنة - المصممة لملفات تعريف IBR مع عرض تغطية فعال يبلغ 845 مم و900 مم - في المستويات العلوية والسفلية لإطار آلة واحد طويل جدًا. تم تصميم هذه المعدات خصيصًا لحل التعارض بين مساحة الورشة المحدودة والحاجة إلى تنويع خط الإنتاج الذي يواجهه مصنعو الصفائح المعدنية. يتوافق المستويان العلوي والسفلي مع ملفي IBR المستخدمين على نطاق واسع في السوق الدولية، مما يسمح لآلة واحدة بتوفير القدرة الإنتاجية وقيمة آلتين مخصصتين. تتميز ألواح IBR المنتجة بهياكل مربعة مضلعة حادة الحواف، تجمع بين قوة التحمل العالية وقدرات الصرف الفعالة.
Jiangyin Hailong Machinery Factory يكون آلة تشكيل صفائح التسقيف ذات الطبقة المزدوجة من النوع 845-900 مورد في الصين. بفضل علاقاتنا مع أكثر من 1200 عميل، نقدم خدماتنا لمجموعة واسعة من الصناعات من خلال معدات تشكيل اللفائف المصممة حسب الطلب. إمداد آلة تشكيل صفائح التسقيف ذات الطبقة المزدوجة من النوع 845-900 للبيع.
مكونات المعدات
1). ماكينة تفكيك اللفائف الهيدروليكية: مصممة للتعامل مع الملفات الفولاذية المطلية بالألوان ذات الحمولة الثقيلة، وتتميز بالتمدد/الانكماش الهيدروليكي والتغذية المساعدة بالطاقة لضمان انتقال سلس للمواد عند التبديل بين المستويات العلوية والسفلية.
2). نظام التسوية والتوجيه: يستخدم جهاز تسوية مع وجوه لفة موسعة مقترنة بجهاز التحكم في موضع الحافة الهيدروليكي عالي الدقة (EPC) لضمان دخول الشريط إلى كل من أنظمة اللفة العلوية والسفلية بشكل مستقيم وفي المنتصف.
3). الوحدة الرئيسية لتشكيل اللف ثنائي الطبقة (الهيكل الأساسي):
الإطار: مصنوع من صفائح فولاذية سميكة ملحومة مع زيادة كبيرة في الارتفاع مقارنة بالآلات ذات الطبقة الواحدة؛ يتم تعزيز المناطق الحاملة الرئيسية بقضبان ربط عرضية وأقواس قطرية لتحمل قوى الالتوائية المعقدة المتولدة أثناء تشكيل الطبقة المزدوجة.
نظام اللفة العلوية (موديل 845): مُجهز بـ 12-14 محطة من بكرات تشكيل IBR المتخصصة لإنتاج ألواح IBR بعرض فعال يبلغ 845 مم.
نظام اللف السفلي (موديل 900): مزود بـ 12-14 محطة من بكرات تشكيل IBR المستقلة لإنتاج ألواح IBR بعرض فعال يبلغ 900 مم.
نظام القيادة العلوي/السفلي: يشترك في محرك رئيسي واحد عالي الطاقة وعلبة تروس؛ تتيح القوابض الكهرومغناطيسية التبديل المستقل بين أنظمة اللف العلوية والسفلية، مما يضمن بقاء أحد المستويات ثابتًا بينما يعمل الآخر، وبالتالي منع إهدار الطاقة والتآكل غير الضروري على أسطح اللفائف. 4). نظام القطع الهيدروليكي المستقل ثنائي المحطة (التكوين الرئيسي): تتميز المعدات بوحدات قص هيدروليكية منفصلة للطبقات العلوية والسفلية. يتم تثبيت القاطع العلوي في الجزء العلوي من الإطار والقاطع السفلي في الأسفل، حيث يؤدي كل منهما عمليات قطع الطول المستقلة. يؤدي هذا إلى التخلص تمامًا من مشكلات الدقة - مثل زيادة خلوص الدليل أو القطع المنحرف - والتي غالبًا ما تنتج عن مشاركة آلية قطع رفع واحدة.
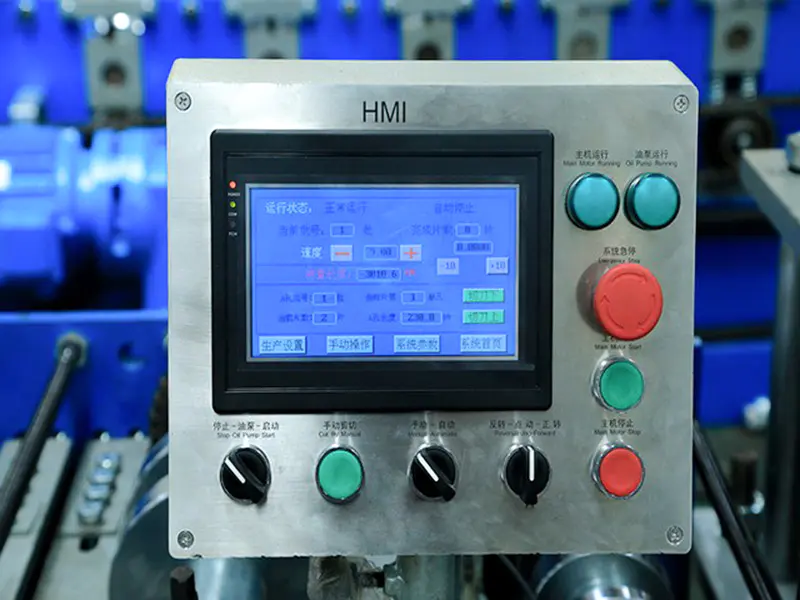
5). نظام التحكم ثنائي الوضع PLC الأوتوماتيكي بالكامل: مزود بشاشة لمس كبيرة ومكتبة معلمات مدمجة لكل من الملفات الشخصية 845 و900 (بما في ذلك فجوة اللفة وتعويض الطول وتأخير القطع). يمكن تبديل أوضاع الإنتاج بلمسة واحدة، كما يمنع التصميم المقاوم للخداع الأخطاء التشغيلية بشكل فعال.
تدفق العملية القياسية:
فك اللفائف ← التسوية وتوجيه الشريط ← التغذية في الطبقة المعينة (العلوية / السفلية) ← تشكيل لفة صندوق الضلع IBR متعدد التمريرات ← قطع الطول الهيدروليكي بمحطة مستقلة ← مجموعة الألواح النهائية
المزايا التقنية الأساسية
1). ملفان جانبيان في جهاز واحد، مما يؤدي إلى تقليل تكلفة المساحة بنسبة 50%: القدرة على إنتاج كل من 845 و900 لوح IBR في ورشة عمل يبلغ طولها 18-25 مترًا فقط. بالمقارنة مع تركيب جهازين منفصلين أحاديي الطبقة جنبًا إلى جنب، فإنه يوفر ما يقرب من 40% إلى 50% من عرض الأرضية ويتطلب استثمارًا أوليًا يعادل "1.5" فقط من الماكينات أحادية الطبقة - مما يجعلها مثالية لورش العمل ذات الإيجار المرتفع أو العمليات قليلة الأصول التي يقوم بها تجار التصدير.
2). أدوات خاصة بملف التعريف لخطوط IBR الحادة: تم تصميم مجموعات البكرات العلوية والسفلية بشكل مستقل بناءً على العرض المطور المحدد وارتفاع الضلع لكل ملف تعريف. تضمن أدوات اللف المتخصصة انتقالات واضحة وحادة بين "القمم العريضة المسطحة" المميزة و"القيعان الضيقة والعميقة" للوحة IBR، مما يؤدي إلى التخلص من الزوايا المستديرة أو المطوية. يؤدي هذا إلى زيادة عزم القصور الذاتي للوحة إلى أقصى حد، مما يؤدي إلى قدرة تحمل فائقة للسقف مقارنة بالنماذج العالمية القابلة للتبديل.
3). مقاومة الانحراف واسعة النطاق والقدرة على مقاومة الانجراف: لاستيعاب المواد الخام الواسعة المستخدمة في مقاطع IBR (عادةً 1000 مم - 1100 مم)، يستخدم كل من الأعمدة الرئيسية العلوية والسفلية سبائك فولاذية ذات قطر كبير مدعومة بمحامل عالية الكثافة. يقلل هذا التصميم بشكل فعال من الانحراف الشعاعي (الانحناء) الناتج عن عملية تشكيل اللف ذات الشكل العريض، مما يضمن ارتفاع الضلع الموحد عبر عرض اللوحة ويضمن تداخلات محكمة ومانعة للتسرب.
4). قطع مستقل للحصول على جودة حافة فائقة: يؤدي استخدام قواطع علوية وسفلية مستقلة إلى التخلص من مشكلات تراكم الخلوص الميكانيكي المرتبطة بالأنظمة التي يتحرك فيها قاطع واحد عموديًا. سواء تم إنتاج 845 أو 900 مقطع، تظل حواف القطع مستقيمة وخالية من النتوءات - مما يجعل النظام مناسبًا بشكل خاص للمشروعات الخارجية ذات المتطلبات الصارمة لدقة القطع.
المعلمات التقنية
| البند | المعلمة | ملاحظة |
| قاعدة الآلة | المعيار الوطني رقم 45 من الصلب I-beam | هيكل اللحام الشامل |
| مادة الأسطوانة | فولاذ 45# عالي الجودة | تصنيع دقيق، مروي، مطلي بالكروم الصلب |
| رمح الرئيسي | φ75,45# فولاذ | الآلات الدقيقة، مروي |
| تشكيل المجموعات | 12/20 خطوة | |
| قوة المحرك الرئيسي | 7.5 كيلو واط | |
| طريقة القيادة | محرك السلسلة | |
| وضع القطع | القطع الهيدروليكي | قوة محرك المحطة الهيدروليكية هي 4KW |
| قطع شفرة | Cr12MoV | مروي، HRC58-62 |
| Uncoiler | تحميل 5 طن، مع منصة التحميل | قوة محرك المحطة الهيدروليكية هي 2.2KW |
| نظام التحكم | سيمنز/شيدر PLC | |
| النظام الهيدروليكي | العلامة التجارية بيجين هوادي | |
| الطول الإجمالي لخط الإنتاج | حوالي 20 مترا | |
| وزن المعدات | حوالي 8 طن | |
| سمك المواد الخام | 0.3-0.8 ملم | لفائف مجلفنة Q235 |
| سرعة الإنتاج | 15 ~ 20 م / دقيقة |