

 English
 中文简体
 русский
 عربى
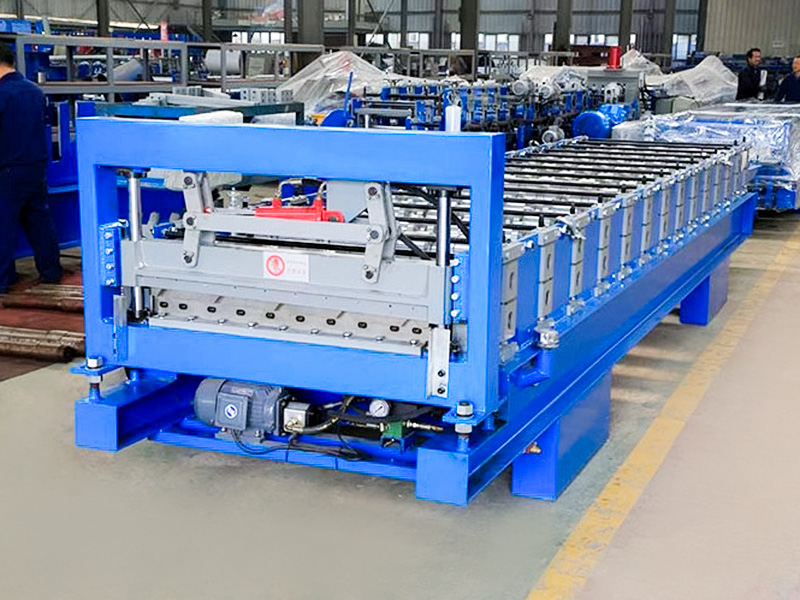
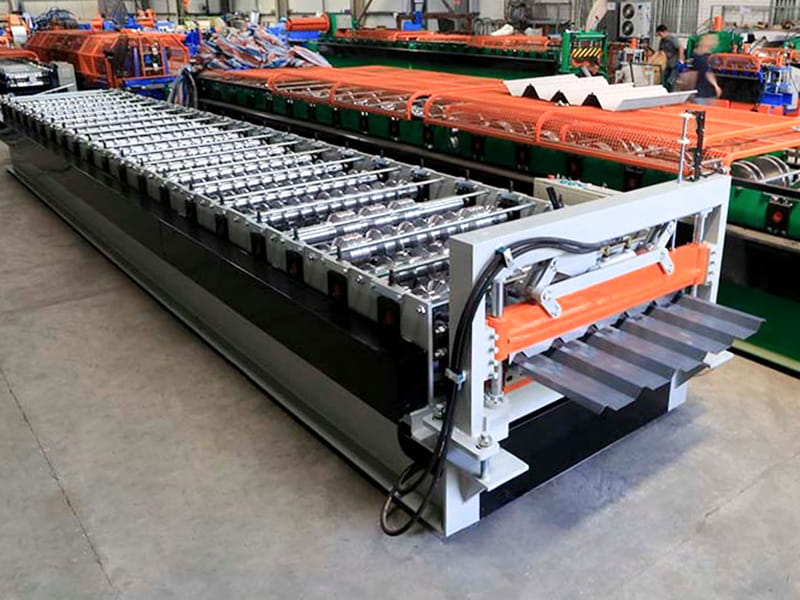
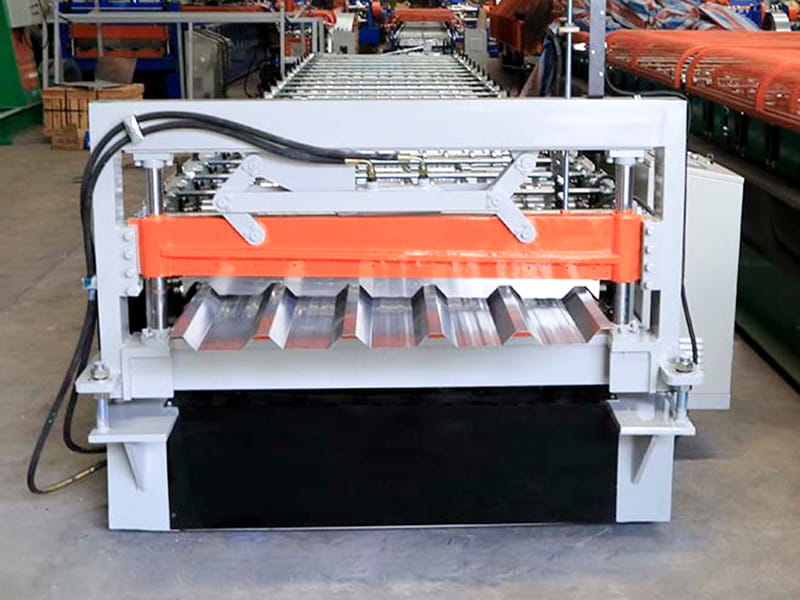
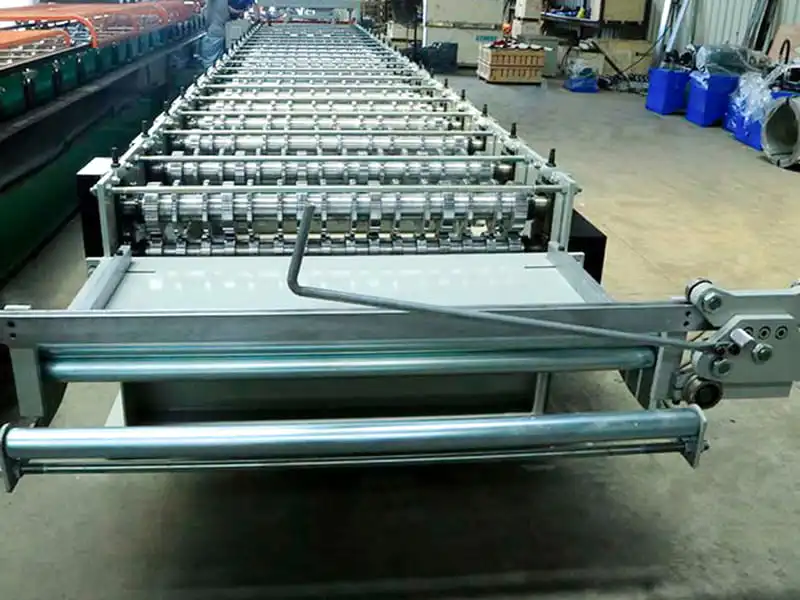
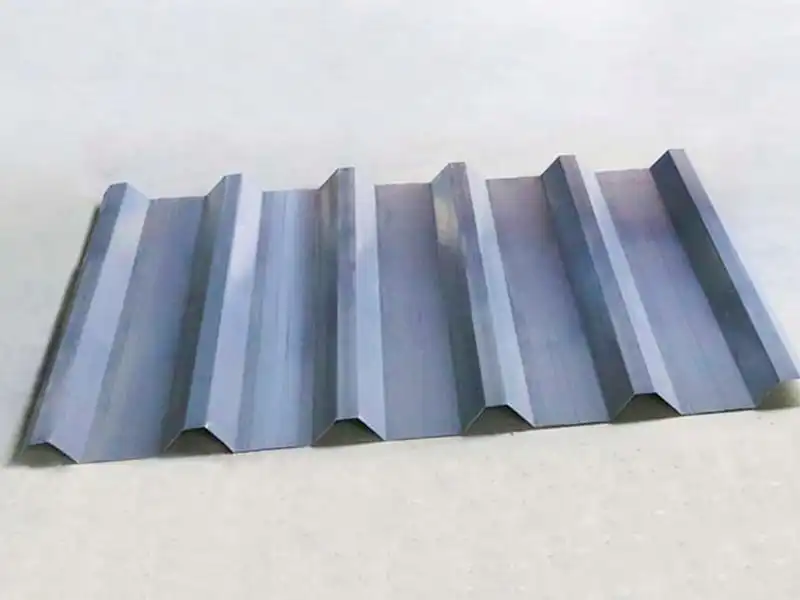
إن نظام IBR 1000 هو نظام أسقف كلاسيكي معترف به دوليًا، ومعتمد على نطاق واسع في مناطق مثل أستراليا وجنوب شرق آسيا والشرق الأوسط وأفريقيا. إن آلة تشكيل صفائح IBR من نوع 1000 عبارة عن وحدة تشكيل لفة ذات تنسيق واسع مصممة خصيصًا لإنتاج ألواح الأسقف IBR (ضلع الصندوق المقلوب) بعرض تغطية فعال يبلغ 1000 مم. من خلال استخدام الملفات الفولاذية المجلفنة بالغمس الساخن والمطلية بالألوان (عرض 1200 مم - 1250 مم عادةً) كمواد خام، تستخدم الماكينة التشكيل التدريجي متعدد المراحل لإنشاء ألواح أسقف معدنية تتميز بمقطع عرضي مميز يتميز بقمم واسعة وأحواض ضيقة. مع سرعتها العالية، قدرة التشكيل الواسعة، والدقة العالية، تعتبر هذه الآلة أداة إنتاج مثالية لمصنعي الألواح الجانبية المتوسطة والكبيرة الذين يقومون بمشاريع التسقيف الصناعية واسعة النطاق.
Jiangyin Hailong Machinery Factory يكون آلة تشكيل صفائح IBR من نوع 1000 مورد في الصين. بفضل علاقاتنا مع أكثر من 1200 عميل، نقدم خدماتنا لمجموعة واسعة من الصناعات من خلال معدات تشكيل اللفائف المصممة حسب الطلب. إمداد آلة تشكيل صفائح IBR من نوع 1000 للبيع.
تكوين المعدات
1). ماكينة فك اللفائف الهيدروليكية: مصممة لدعم الملفات المطلية بالألوان ذات الحمولة الثقيلة، وتتميز بأنظمة فرامل التمدد/الانكماش الهيدروليكي والتخميد لضمان فك اللفائف بسلاسة وثبات.
2). جهاز توجيه التغذية والتمركز الهيدروليكي (EPC): (المكون الأساسي) لمعالجة ميل شريط الفولاذ الذي يبلغ عرضه 1.2 مترًا إلى الانجراف، تستخدم هذه الوحدة نظام توسيط كهروضوئي هيدروليكي عالي الدقة. إنه يراقب موضع حافة الشريط في الوقت الفعلي، مما يضمن بقاء المادة في المنتصف قبل دخولها إلى وحدة التشكيل الرئيسية ويمنع قطع الحواف غير المتساوي الناتج عن "الثعبان" أو التذبذب الجانبي.
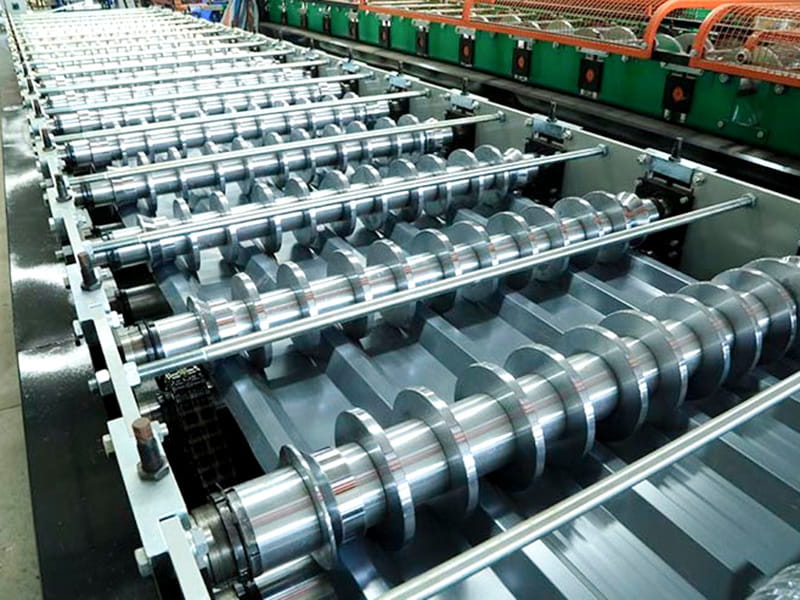
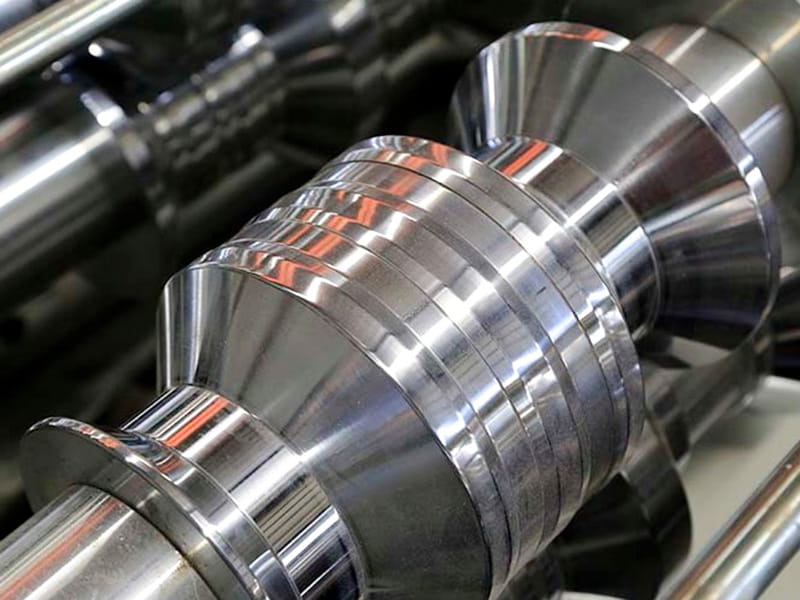
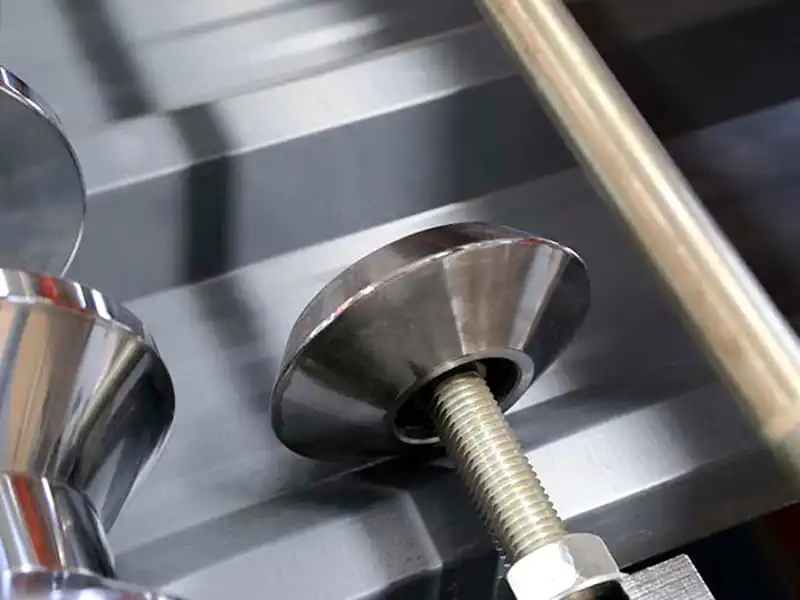
3). وحدة التشكيل الرئيسية: تتميز بهيكل قائم مصنوع من الفولاذ المصبوب المتكامل أو صفائح فولاذية سميكة ملحومة، تحتوي على 12 إلى 14 محطة تشكيل تقدمية. يتم طحن وجوه اللفة بدقة لضمان الضغط الموحد عبر عرض اللوحة بالكامل؛ يتم استخدام أعمدة صلبة ذات قطر كبير لمقاومة الانحراف الشعاعي الناتج أثناء التشكيل واسع النطاق بشكل فعال، مما يضمن قمم وقيعان واضحة ومحددة جيدًا.
4). جهاز القطع الهيدروليكي: يستخدم آلية القص العلوية والسفلية المتزامنة لإنتاج قطع نظيفة وناعمة وخالية من النتوءات أو الحواف المتكسرة، مما يمنع إصابة القائمين على التركيب أو إتلاف شرائط الختم أثناء التثبيت.
5). نظام التحكم PLC الأوتوماتيكي بالكامل: يتميز بشاشة اللمس HMI التي تدمج إعداد الطول، وتعديل التوتر، وتشخيص الأخطاء، ووظائف العد التلقائي لسهولة التشغيل.
تدفق العملية القياسية:
فك اللفائف ← توجيه/تغذية الشريط الهيدروليكي ← تشكيل اللف متعدد التمريرات (متدرج) ← التثقيب المضمن (اختياري) ← القص الهيدروليكي حسب الطول ← مجموعة المنتجات النهائية
المزايا التقنية الأساسية
1). تحكم عالي الدقة لتتبع الشريط العريض: نظرًا لعرض المادة الخام الذي يتجاوز 1.2 مترًا، تكون القوى الجانبية عرضة لعدم التساوي. نظام توجيه الشريط الهيدروليكي الأوتوماتيكي بالكامل (EPC) الخاص بالمعدات، جنبًا إلى جنب مع بكرات التوجيه العمودية على كلا الجانبين، يحد من انحراف الشريط في حدود ±1.0 مم. يؤدي هذا بشكل أساسي إلى إزالة العيوب الشائعة في إنتاج الشرائط العريضة، مثل "الحواف المتموجة" (تعليب الزيت) أو المقاطع الخشنة.
2). تصميم صلب ومضاد للانحراف: لمعالجة خطر تشوه المغزل المرتبط بالمقاطع العريضة، تستخدم الماكينة مغازل ذات قطر كبير مع دعامات محامل متقاربة. وهذا يضمن بقاء سطح الأسطوانة المركزي مستقيمًا حتى عند تشكيل صفائح سميكة (0.8-1.2 مم) بسرعات عالية (أكثر من 20 م/دقيقة)، مما يضمن ارتفاع موجة موحد عبر عرض الصفائح بالكامل للحصول على وصلات متداخلة محكمة ومانعة للتسرب.
3). ملفات تعريف محددة بوضوح: تم تصميمها وفقًا للمقطع العرضي "الزاوية المربعة" المميز لألواح IBR (على عكس الموجات المستديرة)، وتتضمن مرحلة التشكيل النهائية تشطيبًا دقيقًا وبكرات تسوية. تعمل هذه على التخلص بشكل فعال من إجهاد الزنبرك الخلفي، مما يخلق محيطات زاوية قائمة أو زاوية منفرجة واضحة عند تقاطع قمة الموجة والويب، مما يؤدي إلى جماليات فائقة وقدرة تحمل معززة.
المعلمات التقنية
| البند | المعلمة | ملاحظة |
| قاعدة الآلة | المعيار الوطني رقم 36 I-beam فولاذ | هيكل اللحام الشامل |
| مادة الأسطوانة | فولاذ 45# عالي الجودة | الآلات الدقيقة، مروي |
| رمح الرئيسي | φ75,45# فولاذ | الآلات الدقيقة، مروي |
| تشكيل المجموعات | 20 | |
| قوة المحرك الرئيسي | 7.5 كيلو واط | |
| طريقة القيادة | محرك السلسلة | |
| وضع القطع | القطع الهيدروليكي | قوة محرك المحطة الهيدروليكية هي 4KW |
| قطع شفرة | Cr12MoV | مروي، HRC58-62 |
| Uncoiler | تحميل 5 طن، مع منصة التحميل | قوة محرك المحطة الهيدروليكية هي 2.2KW |
| نظام التحكم | سيمنز/شيدر PLC | |
| النظام الهيدروليكي | العلامة التجارية بيجين هوادي | |
| الطول الإجمالي لخط الإنتاج | حوالي 18 مترا | |
| وزن المعدات | حوالي 6 طن | |
| سمك المواد الخام | 0.3-0.8 ملم | لفائف مجلفنة Q235 |
| سرعة الإنتاج | 10 ~ 12 م / دقيقة |