

 English
 中文简体
 русский
 عربى
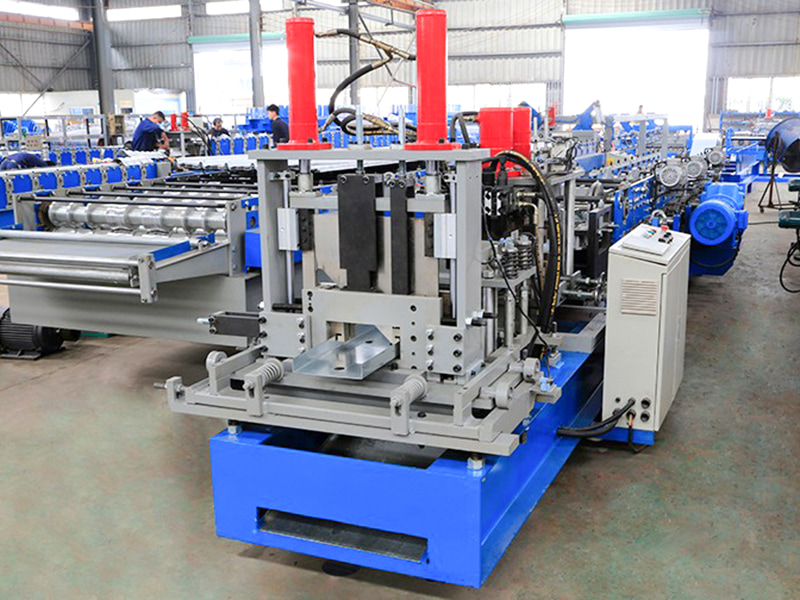
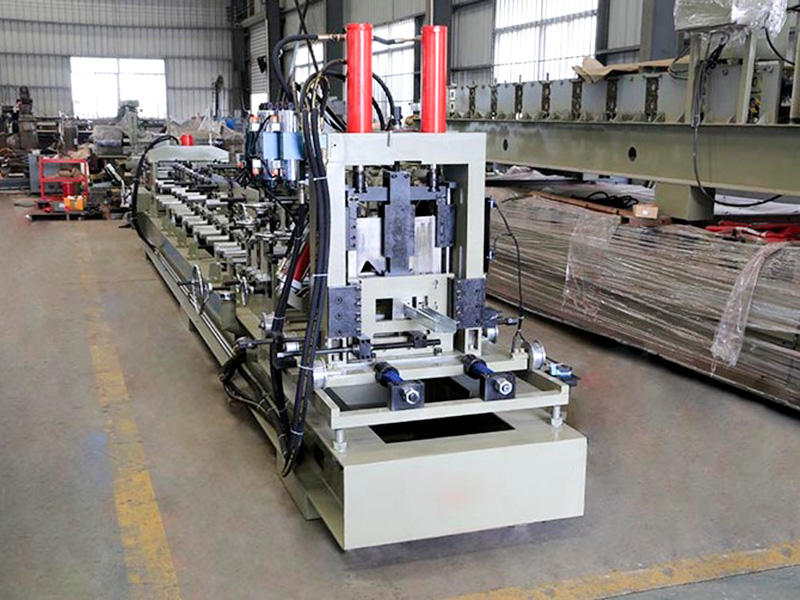
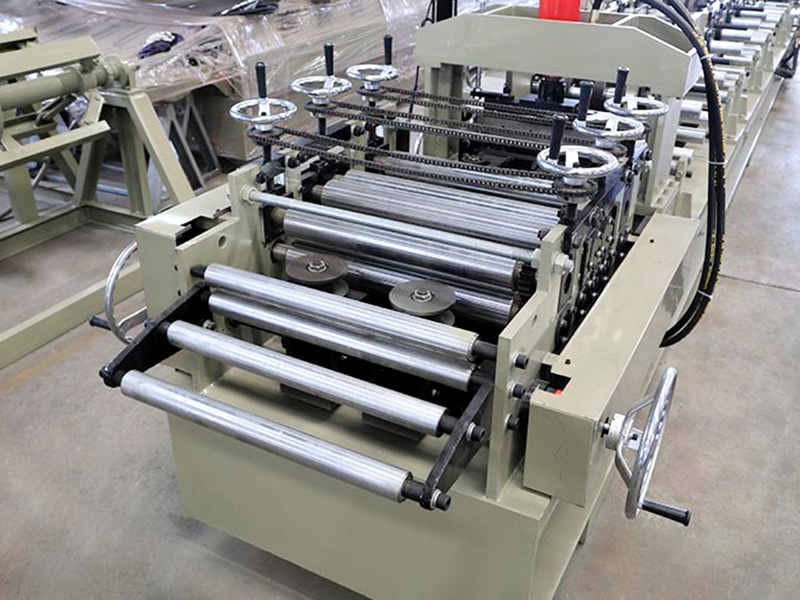
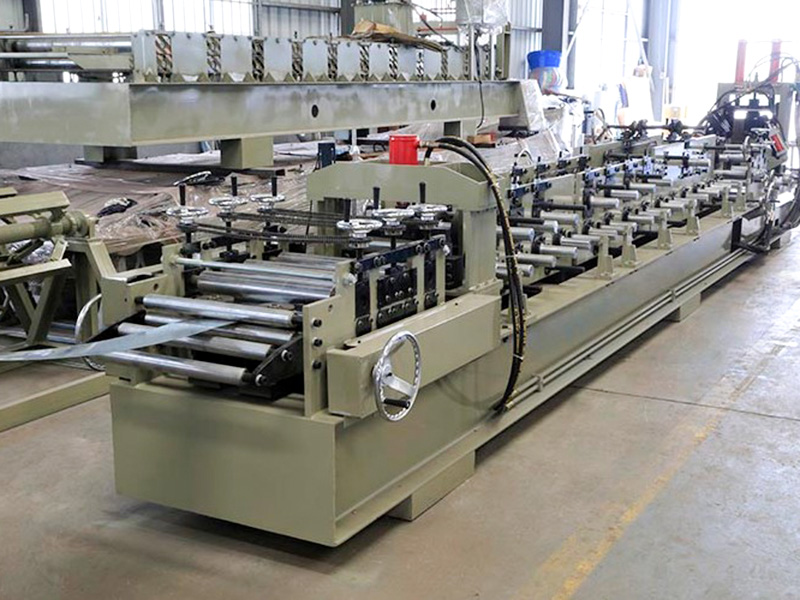
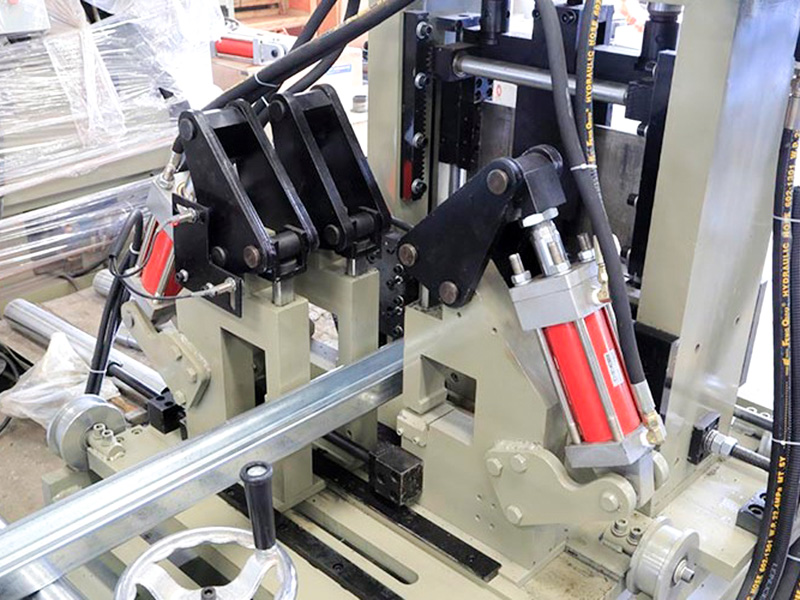
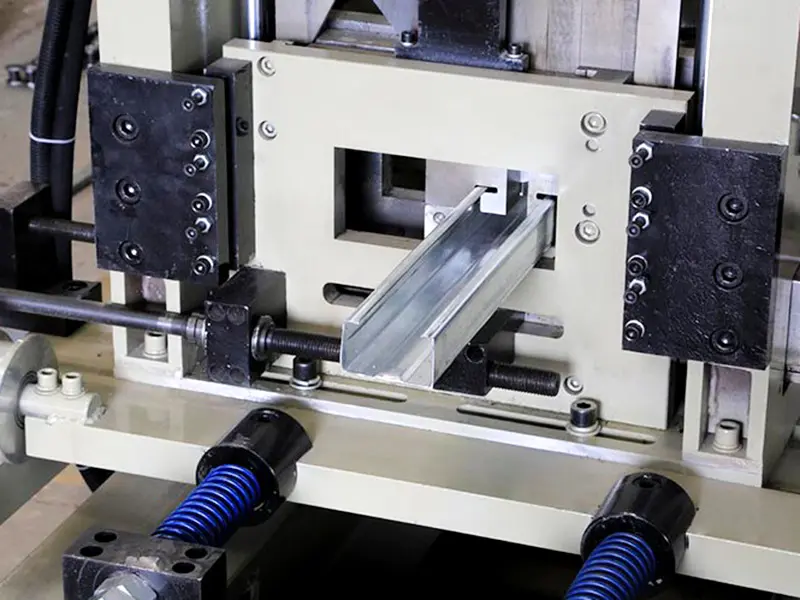
إن آلة تشكيل CU Purlin عبارة عن نظام تشكيل مركب على البارد تم تطويره لتلبية الطلب المتزايد في صناعة إنشاءات الهياكل الفولاذية على الإنتاج المرن. من خلال اختراق قيود الإنتاج التقليدي للملف الفردي، تستخدم هذه المعدات وحدة رئيسية موحدة ونظام أسطوانة قابل للتعديل لتمكين التبديل السريع بين إنتاج المدادات على شكل C (مع الشفاه) والمدادات على شكل U (الحواف المستقيمة) على نفس الخط.
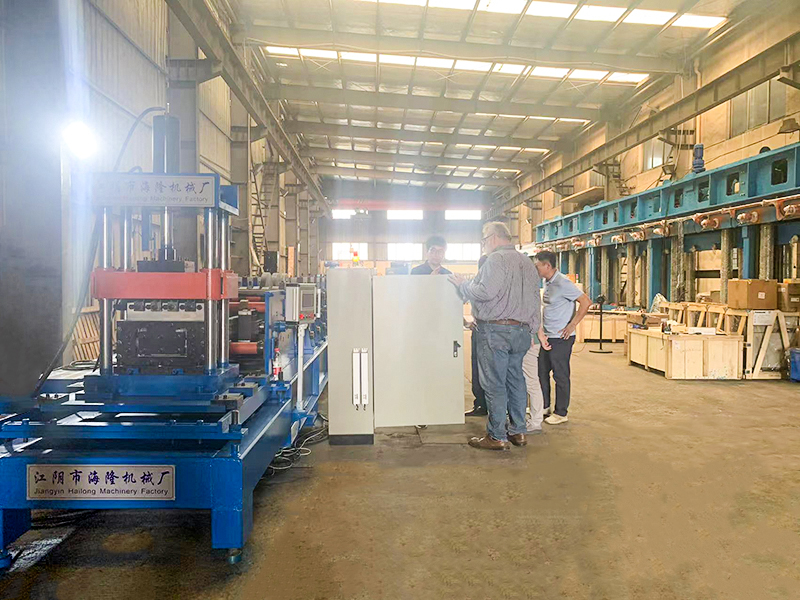
Jiangyin Hailong Machinery Factory يكون آلة تشكيل المدادة من النوع CU60-200 مورد في الصين. بفضل علاقاتنا مع أكثر من 1200 عميل، نقدم خدماتنا لمجموعة واسعة من الصناعات من خلال معدات تشكيل اللفائف المصممة حسب الطلب. إمداد آلة تشكيل المدادة من النوع CU60-200 للبيع.
1. تكوين المعدات
1). Uncoiler: يدعم الملف الفولاذي ويتميز بفرامل تخميد لمنع الشريط من الانهيار.
2). وحدة تسوية ذات 5 أسطوانات/7 أسطوانات: تعمل على إزالة الضغط الداخلي في شريط الفولاذ وتضمن استواءه قبل دخوله إلى الوحدة الرئيسية.
3). نظام التثقيب المؤازر: مُجهز بلكمات قابلة للتعديل متعددة المحطات. يمكنه ثقب فتحات اتصال طويلة في الويب (لملفات تعريف C) أو التبديل إلى ثقب ثقوب دائرية في الشفاه (لملفات تعريف U) لتلبية متطلبات التثبيت المختلفة.
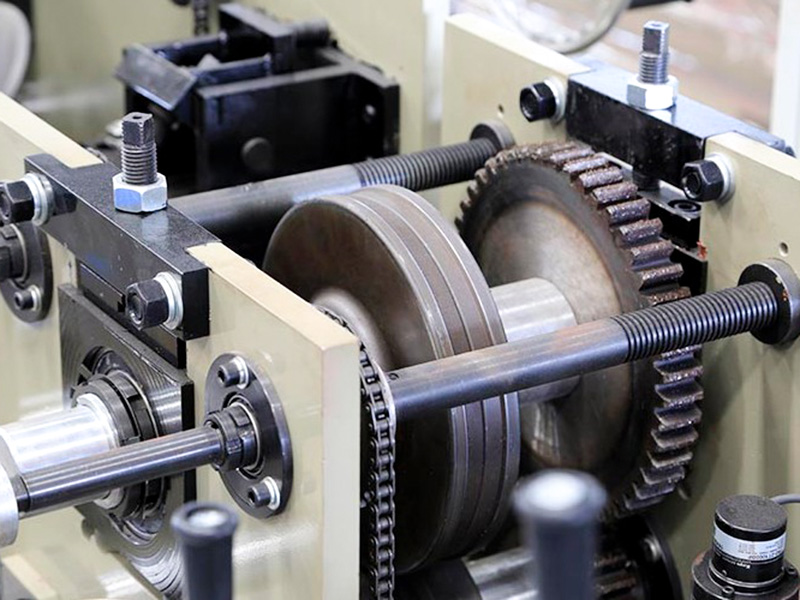
4). الوحدة الرئيسية لتشكيل اللف (القسم الأساسي): تتميز بإطار متكامل على شكل قوس ومجهزة بـ 14-18 تمريرة تشكيل تقدمية. تتكون التمريرات 4-6 النهائية من وحدات تدحرج جانبية متحركة. يقوم ترس دودي أو محرك هيدروليكي بضبط التغذية الجانبية للتحكم في انحناء شفاه الحافة، ليكون بمثابة الآلية الرئيسية لتبديل المظهر الجانبي.
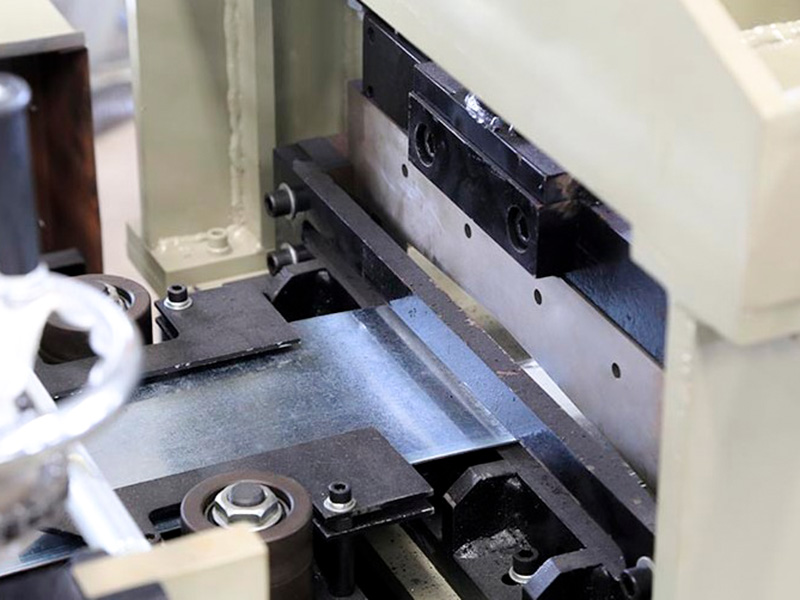
5). آلة القص/القطع الهيدروليكية: تستخدم عملية القص لإنتاج قطع نظيفة وخالية من النتوءات، مما يلغي الحاجة إلى المعالجة الثانوية.
6). نظام التحكم الأوتوماتيكي الكامل PLC: يتميز بشاشة تعمل باللمس HMI ومكتبات معلمات مدمجة لكل من ملفات التعريف C وU؛ يتيح التشغيل بلمسة واحدة إمكانية الضبط المتزامن لفجوات اللف وأوضاع التثقيب.
2. تدفق العملية القياسية:
فك اللف ← التسوية والتغذية ← التثقيب المتحكم فيه مؤازرًا ← تشكيل اللف متعدد التمريرات (بما في ذلك قسم الحاشية/الشفة القابل للتعديل) ← القطع حسب الطول ← مجموعة المنتجات النهائية
3. الأداء الأساسي والمزايا التقنية
1). إمكانية الوضع المزدوج للإنتاج المرن: تدعم المعدات التبديل السريع بين وضعي الإنتاج C-profile وU-profile خلال 15-25 دقيقة، مما يلغي الحاجة إلى تفكيك مجموعة الأسطوانات بأكملها أو استبدالها. يتيح ذلك للشركات التعامل بمرونة مع الطلبات العاجلة ومتطلبات الإنتاج التي تتضمن مواصفات متعددة وأحجام دفعات صغيرة، مما يزيد بشكل كبير من وقت التشغيل الفعال السنوي للمعدات.
2). التحكم الدقيق في تشكيل التشكيل الجانبي: لمواجهة تحدي الصناعة المتمثل في شفة الزنبرك الخلفي (توسيع الفتحة) المتأصلة في التشكيلات الجانبية على شكل حرف U - والتي تفتقر إلى قيود الحواف المطوية - تتميز مجموعة اللف القابلة للضبط عند مخرج الماكينة بوظيفة تعويض الانحناء الزائد. من خلال الضبط المسبق لزاوية ميل داخلية تتراوح بين 2° و3° خلال مرحلة التشكيل النهائية، يستخدم النظام الخصائص الطبيعية للمعدن لمقاومة التشوه، مما يضمن بقاء الخطأ الرأسي لحواف التشكيل النهائي عند ≥1.5 مم/م.
3). صلابة وثبات متوازنان: على الرغم من أن بكرات مرحلة الخروج عبارة عن مكونات متحركة، فإن غلاف الماكينة الرئيسي - المصنوع من الفولاذ المصبوب المتكامل أو لوح فولاذي سميك ملحوم ويخضع لمعالجة التقادم الاهتزازي - يخفف بشكل فعال من مشكلات الاهتزاز عند تشكيل ألواح سميكة (≥3.0 مم)، وبالتالي ضمان الاستقرار التشغيلي على المدى الطويل.
4). حماية السطح: تحافظ عملية التشكيل على البارد على سلامة الطبقة المجلفنة أو الطلاء الملون على الشريط الفولاذي، مما يحافظ على مقاومة التآكل الأصلية للملف.
4. المعلمات التقنية
| البند | المعلمة | ملاحظة |
| قاعدة الآلة | المعيار الوطني رقم 40 من الصلب I-beam | هيكل اللحام الشامل |
| مادة الأسطوانة | Cr12Mo1V1 | تصلب الفراغ |
| رمح الرئيسي | φ90,40Cr | تصلب وتلطيف |
| تشكيل المجموعات | 20 | |
| قوة المحرك الرئيسي | 25KW، الاستثمار | |
| علبة تروس القيادة الرئيسية | K107 (صندوق التروس الحلزوني K107) | |
| طريقة القيادة | محرك سلسلة مزدوج 1.2 بوصة | |
| وضع القطع | القطع الهيدروليكي | قوة محرك المحطة الهيدروليكية هي 11 كيلو واط |
| وضع اللكم | اللكم الهيدروليكي | |
| Uncoiler | تحميل 5 طن، مع منصة التحميل | قوة محرك المحطة الهيدروليكية هي 2.2KW |
| نظام التحكم | سيمنز/شيدر PLC | |
| النظام الهيدروليكي | العلامة التجارية بيجين هوادي | |
| الطول الإجمالي لخط الإنتاج | حوالي 25 مترا | |
| وزن المعدات | حوالي 12 طن | |
| سمك المواد الخام | 3.0 ملم | لفائف مجلفنة Q235 |
| عرض المواد الخام | 175 ملم ~ 480 ملم | |
| سرعة الإنتاج | 25 ~ 30 م / دقيقة |